


 English
 Español
-
 Подшипник скольжения JDB с твёрдой смазкой Метрические самосмазывающиеся безмасляные графитовые фланцевые подшипники JFBB, втулки
-
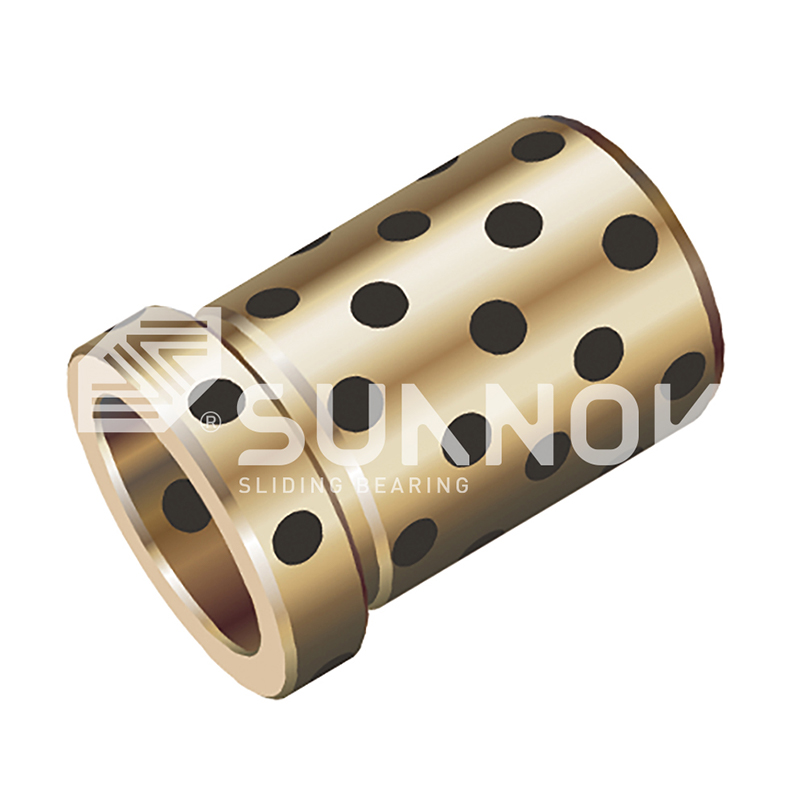 Подшипник скольжения JDB с твёрдой смазкой Латунные безмасляные эжекторные фланцевые направляющие подшипники JGBF, втулки
-
 Подшипник скольжения JDB с твёрдой смазкой Самосмазывающаяся бронзовая втулка со ступенчатым фланцем, подшипник скольжения с графитовой пробкой JOSG
-
 Безмасляный подшипник SF-1 Без технического обслуживания на стенах SF-1W на стене бронзовой подшипник без лишний подшипник
-
 Биметаллический подшипник JF-800 JF-800 Bi-металлический подшипник для тяжелых условий с низкоскоростными скольжениями с поверхностью сплава CUPB10SN10
-
 Биметаллический подшипник JF-800 JF-700 Bi-Metal Gating Suble Duty Self-смазывание втулки рукава
-
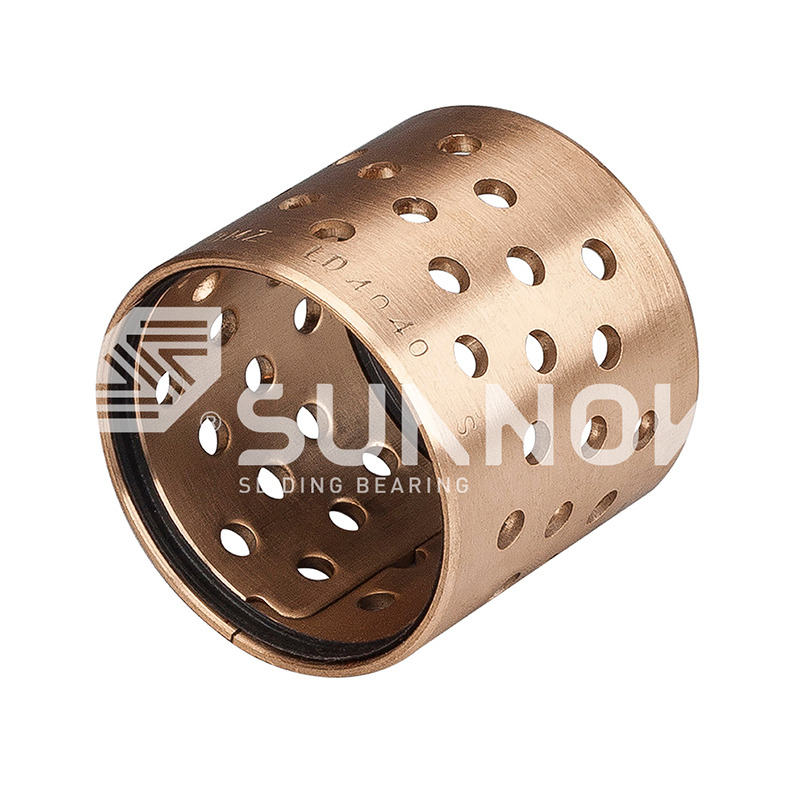 FB090 Подшипник с бронзовой оболочкой FB094 Подшипник с бронзовой оболочкой и уплотнениями
Производство самосмазывающихся бронзовых втулок OEM: процессы, материалы и руководство по контролю качества
Новости отрасли-Контент
Инженер по обслуживанию штампов на автомобильном штамповочном заводе вытаскивает изношенную направляющую втулку выталкивателя и обнаруживает, что номер детали снят с производства. Замена должна соответствовать тому же отверстию, той же высоте фланца и более длительному интервалу обслуживания, чем оригинал. На этом этапе задача перестает быть заказом на запасные части и превращается в OEM-проект по производству самосмазывающихся бронзовых втулок: чертеж, расчет нагрузки и спецификация материала, которые поставщик должен преобразовать в готовый, отслеживаемый компонент. Специализированные производители, такие как Zhejiang Shuangnuo Bearing Technology Co., Ltd., выполняют всю цепочку, от плавки сплава до окончательной обработки.
OEM-производство самосмазывающихся бронзовых втулок означает производство втулок по исходной технической спецификации заказчика вместо поставки стандартного каталога. Он охватывает марку сплава, тип и распределение твердой смазки, размерные допуски, качество поверхности и документы испытаний, подтверждающие соответствие детали чертежу.
10 лет непрерывные исследования и разработки самосмазывающихся медных сплавов
80 токарные станки с ЧПУ, токарные станки и обрабатывающие центры собственного производства
0,05-0,12 коэффициент сухого трения бронзы с графитом
200 МПа типичная статическая нагрузка для литой бронзы
Что определяет самосмазывающуюся бронзовую втулку OEM
Самосмазывающаяся бронзовая втулка OEM определяется ее спецификацией, а не размером. Отличие от стандартной втулки состоит в том, что все важные параметры, от химического состава до фаски кромки, фиксируются на чертеже и сверяются с ним.
Основные характеристики OEM-спецификации
- Марка сплава с контролируемым химическим составом, например оловянная бронза, алюминиевая бронза или латунь.
- Тип твердой смазки (графит, дисульфид молибдена или аналогичный) и ее карманы в несущей стене.
- Допуски на размеры отверстия, наружного диаметра, длины и положения фланца.
- Требования к отделке поверхности, обработке кромок и чистоте, обеспечивающие защиту переводной пленки.
- Данные приемки: сертификаты материалов, результаты механических испытаний и отчеты сторонних проверок.
Определение
Производство самосмазывающихся бронзовых втулок OEM — это производство бронзовых втулок с внедренными твердыми смазочными материалами, изготовленных в соответствии с исходной спецификацией покупателя и проверенных посредством контроля состава, контроля размеров и документированных испытаний.
Когда деталь производится таким образом, покупатель контролирует результат. Когда изделие изготавливается на основе изношенного образца или списка размеров из каталога, поставщик контролирует результат, и прогнозирование срока службы становится догадкой.
Три производственных маршрута: литье, спекание, упаковка
Практически все самосмазывающиеся бронзовые втулки OEM охватываются тремя производственными маршрутами: непрерывное или центробежное литье, спекание на стальной основе и бронзовая упаковка.
| Маршрут | Как это сделано | Типичные сплавы | Наиболее подходящие приложения |
| Литая бронза | Расплав заливают методом непрерывного или центробежного литья, а затем подвергают механической обработке. | Оловянная бронза, алюминиевая бронза, латунь | Высокие ударные нагрузки, толстые стенки, большие диаметры, небольшие объемы индивидуальной работы. |
| Спеченный биметалл | Бронзовый порошок спечен на стальной основе, а затем обработан. | Бронзовый слой на стали с дисперсной твердой смазкой | Тонкие стенки, массовое производство, стабильное трение, экономичность. |
| Бронзовая упаковка | Бронзовая полоса со смазочными карманами скатана в готовый цилиндр. | Бронзовая полоса с графитовыми пробками. | Легкие и средние нагрузки, быстрая доставка, простые отверстия |
Трассы литой доминируют, когда требуется толстая стенка, посадка с сильным натягом или нестандартная геометрия. При непрерывном литье сплав перед механической обработкой затвердевает на контролируемом участке, в результате чего получается плотный материал с равномерным распределением графита. Для покупателей, которым нужен этот маршрут, Чжэцзян Шуаннуо производит Самосмазывающиеся подшипники из литой бронзы JDB600 как отдельная линейка продуктов.
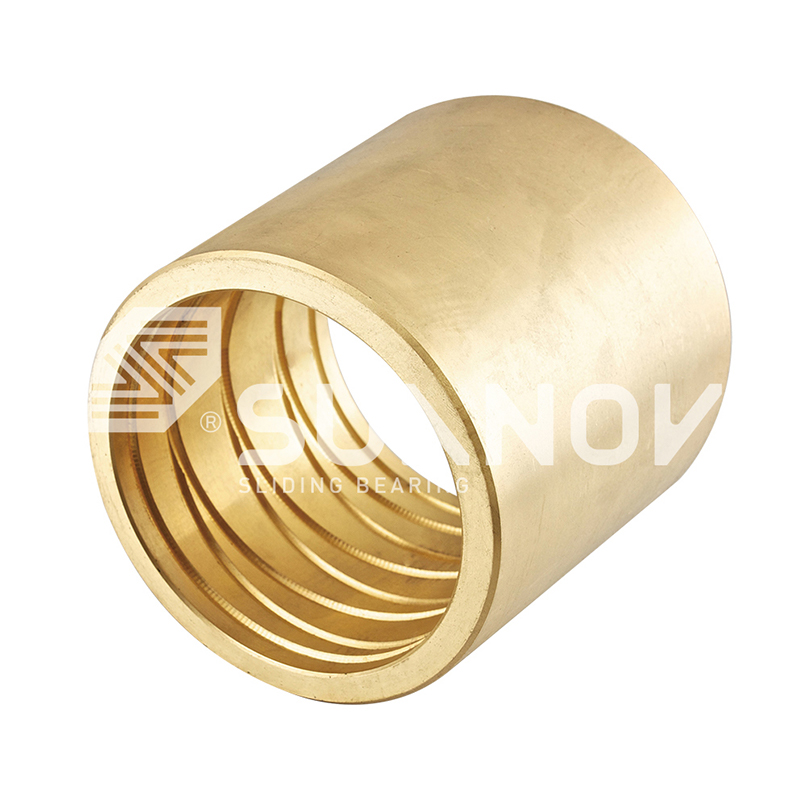 Оптовые поставщики литой самосмазывающейся бронзовой направляющей втулки JDB-600, Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. Китай JDB-600 Литая самосмазывающаяся бронзовая направляющая втулка Поставщики подшипников, Компания, W ... Посмотреть продукт →
В спеченных биметаллических втулках используется стальная основа для обеспечения структурной прочности и слой спеченной бронзы для обеспечения скольжения. Они подходят для тонкостенных конструкций, выпускаемых в больших количествах. Безмасляные подшипники SF1 со слоем спеченной бронзы. Производимые компанией относятся к этому семейству и широко применяются в гидравлическом и общем машиностроении.
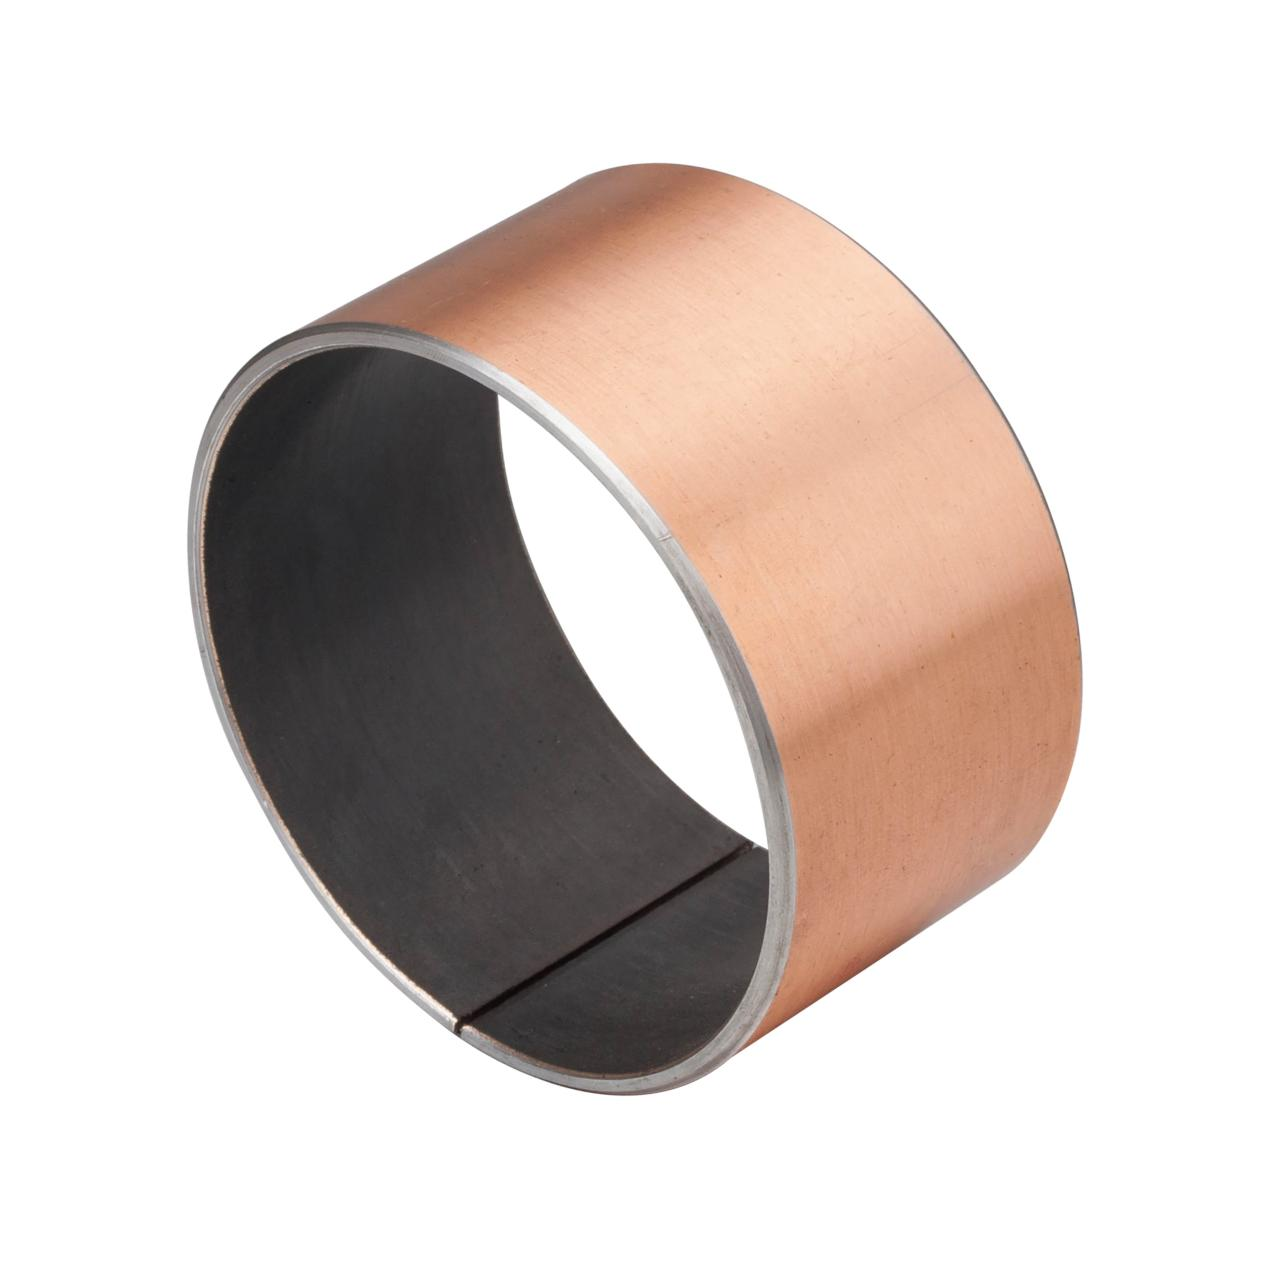 Оптовый необслуживаемый самосмазывающийся подшипник SF-1 для тяжелых условий эксплуатации Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. представляет собой китайский необслуживаемый самосмазывающийся подшипник SF-1 для тяжелых условий эксплуатации - низкий... Посмотреть продукт →
Обернутые бронзовые втулки изготавливаются из полосового материала, что сокращает производственную цепочку и снижает стоимость простых цилиндрических деталей.
Для литья сплав плавят, заливают и обрабатывают; твердая смазка вдавливается в просверленные отверстия или канавки в ходе отдельной операции. Для спеченных и обернутых марок смазка внедряется в структуру материала во время формовки.
Выбор сплава и твердой смазки
Выбор сплава устанавливает потолок нагрузки и температуры; Выбор твердой смазки определяет характеристики трения и износа. Сначала выберите сплав, а затем подберите смазку в соответствии с условиями окружающей среды.
Семейства сплавов и их ограничения
Оловянная бронза является стандартом по износостойкости и обрабатываемости при умеренных нагрузках. Алюминиевая бронза обеспечивает более высокую прочность и лучшую стойкость к схватыванию в тяжелых или абразивных условиях. Латунь дешевле и ее легче обрабатывать, что делает ее привлекательной для направляющих, где нагрузки небольшие.
Твердые смазочные материалы в бронзовых втулках
Графит является наиболее распространенной закладной смазкой. Он остается стабильным на воздухе при температуре примерно до 400°С и образует на валу сплошную пленку переноса. Дисульфид молибдена лучше работает в вакууме или среде с сухим газом, где графит теряет низкое трение. Рисунок карманов, будь то просверленные отверстия, прорези или плетеная сетка, определяет, насколько быстро пленка восстанавливается после протирания.
В приведенной ниже таблице сравниваются типичные значения статической нагрузки в зависимости от производственного маршрута. Точные значения зависят от толщины стенки, состояния сплава и скорости, поэтому всегда сверяйте их с данными испытаний поставщика.
от 0,05 до 0,12
Типичный диапазон коэффициентов сухого трения для бронзы с графитом, работающей на валу из закаленной стали после образования пленки переноса.
Для конструкций на основе латуни с внедренным графитом Латунные втулки JDB650 с твердой смазкой предлагаемые Shuangnuo, являются стандартной платформой для направляющих и эжекторов.
 Оптовые безмасляные подшипники с самосмазывающейся латунной втулкой JDB650, Comp Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайские самосмазывающиеся латунные втулки JDB650, безмасляные подшипники, компания, мы... Посмотреть продукт →
Прежде чем окончательно определиться с маркой материала, сравните рабочую скорость и нагрузку с пределом PV подшипника в технический анализ предела PV и скорости износа самосмазывающихся бронзовых втулок .
Обработка, допуски и обработка поверхности
От точности обработки зависит, будет ли самосмазывающаяся втулка работать тихо и равномерно изнашиваться в течение всего расчетного срока службы. Втулка из точного сплава, но с грубым отверстием рано выйдет из строя.
Типичные диапазоны допусков
Большинство втулок OEM имеют отверстие H7 для поверхности скольжения и посадку с натягом по наружному диаметру. Отверстия обычно выдерживаются от плюс 0,025 до плюс 0,050 мм, тогда как посадочное место корпуса требует округленности в пределах нескольких микрон. На стороне вала обычно используется зазор f7 или g6.
Поверхностная обработка и обработка кромок
Поверхность канала ствола редко нуждается в зеркальной полировке; Диапазон Ra от 0,8 до 1,6 микрометра сохраняет перенос смазки, избегая при этом преждевременного притирания. Фаски и зачищенные кромки имеют большее значение, чем показано на большинстве рисунков, поскольку острая кромка может соскрести графитовую пленку с вала при первых же движениях. Не затягивайте допуск без функциональной причины, поскольку каждый дополнительный микрон контроля увеличивает стоимость обработки.
Изменение круглости отверстия на 0,01 мм может сократить эффективную площадь контакта и повысить местное давление настолько, что значительно сократит срок службы. Укажите, что нужно вашей сборке, а не то, чего может достичь машина.
Практические значения установки см. Руководство по установке и допускам для безмасляных бронзовых втулок , в котором описаны натяг, зазор и рекомендуемые этапы подготовки отверстия.
Контроль качества, защищающий программу OEM
Надежные поставки OEM зависят от контроля химического состава на этапе плавки, а не только от окончательной проверки. Если сплав отклоняется в печи, никакая механическая обработка не восстановит его несущую способность.
В компании Zhejiang Shuangnuo Bearing Technology Co., Ltd. сплав отливается самостоятельно и контролируется с помощью спектроскопии до, во время и после разливки. Компания эксплуатирует более 80 токарных станков с ЧПУ, токарных станков с ЧПУ и обрабатывающих центров, что позволяет выполнять этапы литья и отделки под одной крышей. Сторонние лаборатории периодически проверяют состав материала и механические свойства, а авторитетные отчеты об испытаниях доступны по запросу.
- Спектральный анализ в печи для подтверждения химического состава сплава до и во время разливки.
- Механические испытания образцов-купонов для проверки твердости, прочности на разрыв и удлинения.
- Сертификаты испытаний материалов, позволяющие отслеживать поставку партии вплоть до ее расплава.
- Независимая сторонняя проверка программ, требующих внешних доказательств.
Покупатели должны указать требования сертификации в заказе на поставку. Поставщик, который отливает свой собственный сплав и проводит спектроскопию на стадии печи, может доказать историю материала; поставщик, закупающий отливки на рынке, не может.
Как структурировать запрос OEM
Самый быстрый способ получить точную цену — отправить полный комплект спецификаций, а не изношенный образец или отдельный чертеж. Неполные данные дают предварительные цены, а затем изменяют заказы.
- Отправьте габаритный чертеж с допусками, шероховатостью поверхности и примечаниями по обработке кромок.
- Укажите марку сплава и твердость или состав материала исходной детали.
- Укажите нагрузку, скорость, температуру и условия окружающей среды для проверки фотоэлектрических систем.
- Определите критерии приемки: метод измерения, отчет о материале, сертификаты третьих лиц.
- Дайте прогноз объема и целевое время выполнения заказа, чтобы поставщик мог планировать циклы литья.
| Поле спецификации | Почему это важно |
| Отверстие, наружный диаметр, длина, фланец | Определяет посадку и предотвращает корректировки механической обработки перед сборкой. |
| Марка сплава и твердость | Устанавливает потолок нагрузки и характеристики износа. |
| Тип смазки и схема карманов | Устанавливает трение, температурный диапазон и качество пленки. |
| Нагрузка, скорость, температура, окружающая среда | Подтверждает номинал фотоэлектрической системы и прогнозируемый срок службы |
| Протоколы испытаний и сертификаты | Определяет приемку, отслеживаемость и границы ответственности |
Если нестандартная втулка выходит за пределы стандартных размеров каталога, укажите ближайший стандартный номер и измененные размеры. Это сокращает время оценки и дает поставщику основу для допусков и поведения материала. См. руководство по нестандартным бронзовым втулкам с нестандартными размерами и допусками для подробностей.
Часто задаваемые вопросы
Как долго прослужит самосмазывающаяся бронзовая втулка OEM?
Срок службы зависит от значения PV, твердости вала и от того, образуется ли стабильная переводная пленка во время приработки. Хорошо спроектированные бронзовые втулки с графитовым покрытием обычно работают в течение тысяч часов при постоянных нагрузках; Приложения с высокими мгновенными нагрузками полагаются на одни и те же карманы смазочного материала для восстановления пленки после каждого события.
Могут ли эти втулки работать вообще без масла?
Да, но поверхность все равно требует короткого периода приработки, в течение которого внедренная смазка переносится на вал. После образования пленки переноса втулка работает всухую с коэффициентом трения в диапазоне от 0,05 до 0,12 относительно правильно обработанного стального вала.
Какие размеры должны быть на чертеже?
Как минимум, отверстие, наружный диаметр, длина, размеры фланца, фаски и их допуски. Добавьте чистоту поверхности и округлость отверстия, поскольку они напрямую влияют на образование пленки и однородность износа.
Как проверяется качество сплава в рамках программы OEM?
Спектроскопия на стадии плавления подтверждает состав перед разливкой, а периодические сторонние испытания подтверждают механические свойства. Покупатели должны запрашивать сертификаты испытаний материалов при каждой поставке, а для критически важных программ — отчет независимой проверки.
Если стандартное изделие не соответствует вашему варианту нагрузки, пришлите чертеж и условия эксплуатации. Shuangnuo может предложить OEM-конструкцию, основанную на собственном литом сплаве, собственной механической обработке и документированном контроле качества.
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
