


 English
 Español
-
 Подшипник скольжения JDB с твёрдой смазкой Метрические самосмазывающиеся безмасляные графитовые фланцевые подшипники JFBB, втулки
-
 Подшипник скольжения JDB с твёрдой смазкой JTW Твердая смазка Графитовый безмасляный бронзовый упорный подшипник с шайбой
-
 Подшипник скольжения JDB с твёрдой смазкой Безмасляная втулка на стальной основе JDB-5, стальная втулка с графитовой вставкой
-
 Маслоудерживающий биметаллический подшипник 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
 Безмасляный подшипник SF-1 Самодушная смазывание металлической шестерни SF-1T Бронзовые втулки
-
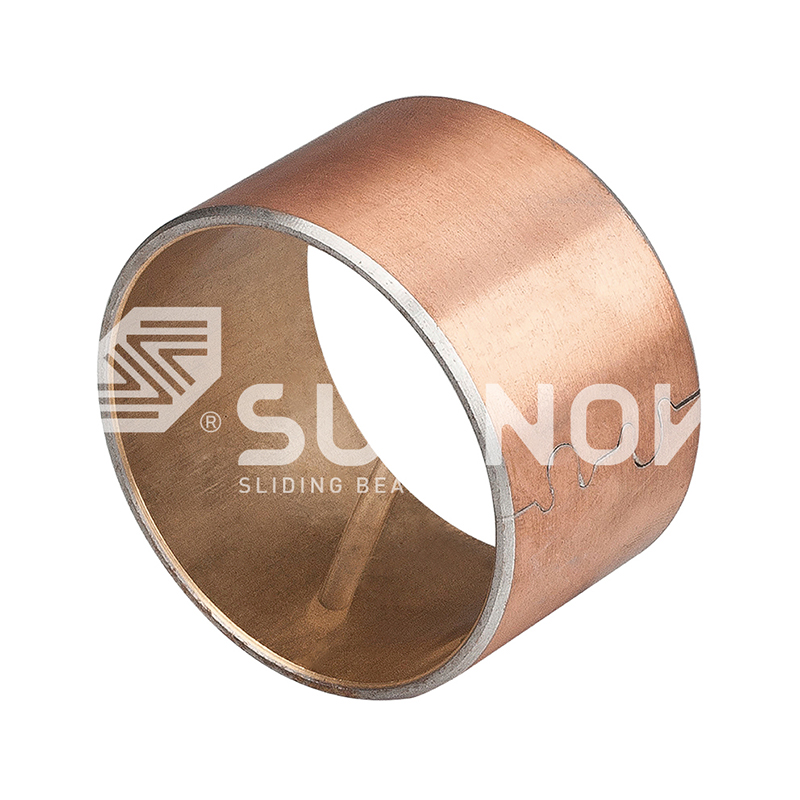 Биметаллический подшипник JF-800 JF-720 Tin Bi-металлические втулки подшипники для низкого трения и износостойких применений
-
 FB090 Подшипник с бронзовой оболочкой FB091 Медный подшипник
Производство самосмачивающихся бронзовых втулок: объяснение литья, спекания и заливки
Новости отрасли-Контент
- 1 Почему производственный процесс определяет производительность втулки
- 2 Процессы литья бронзовых втулок
- 3 Внедрение твердой смазки в бронзовую матрицу
- 4 Спекание: биметаллические втулки со стальной основой.
- 5 Обернутые втулки: более легкая альтернатива
- 6 Контроль качества на всей производственной линии
- 7 Сравнение четырех производственных маршрутов
- 8 На что обратить внимание у производителя втулок?
Инженер вытаскивает вышедшую из строя втулку из пресс-звена: отверстие задрано, на внешней оболочке имеются следы истирания, а линия смазки не указана. При замене необходимо обойтись без масла, что обычно означает самосмазывающуюся бронзовую втулку. Однако его характеристики определяются еще до того, как он попадет на сборочную линию — в литейном цехе и в печи для спекания.
Четыре производственных маршрута охватывают почти все самосмазывающиеся бронзовые втулки, представленные на рынке: центробежное литье, непрерывное литье, литье в металлические формы и порошковое спекание. Каждый из них производит различную структуру материала, и эта структура определяет грузоподъемность, поведение при износе, стабильность размеров и стоимость.
Почему производственный процесс определяет производительность втулки
Втулка – это не просто бронзовая трубка с отверстиями. Производственный процесс задает размер зерна, пористость и связь между матрицей и твердой смазкой. Литая бронза плотная и прочная, с крупными зернами, устойчивыми к ударным нагрузкам; для этого требуются обработанные карманы для смазочных пробок. Спеченная бронза на стальной основе изначально представляет собой порошок, поэтому она имеет контролируемую пористость, которая может удерживать масло или твердую смазку внутри самого слоя. Обернутые бронзовые втулки изначально представляют собой полосу, что делает их тонкими, легкими и экономичными, но ограничивает их несущую способность.
Короче говоря, процесс — это спецификация. Сначала определите нагрузку, скорость, твердость вала и доступное пространство; затем выберите соответствующий процесс.
Процессы литья бронзовых втулок
Для втулок большого диаметра, предназначенных для тяжелых условий эксплуатации, общепринятым методом является литье. В производстве используются три метода, каждый из которых имеет свою металлургическую особенность.
Центробежное литье
Расплавленная бронза разливается во вращающуюся стальную форму. Центробежная сила выдавливает металл наружу, уплотняя внешнюю поверхность, одновременно вытесняя оксиды и более легкие включения к отверстию, откуда они удаляются во время механической обработки. Полученный внешний слой является плотным, мелкозернистым и устойчивым к усталости, что делает центробежное литье предпочтительным процессом для толстостенных втулок, подвергающихся ударным нагрузкам и высоким значениям PV. Это путь, который мы используем для таких продуктов, как Самосмазывающиеся втулки из литой бронзы JDB600 , где бронзовая матрица несет структурную нагрузку, а обработанные карманы удерживают смазку.
 Оптовые поставщики литой самосмазывающейся бронзовой направляющей втулки JDB-600, Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. Китай JDB-600 Литая самосмазывающаяся бронзовая направляющая втулка Поставщики подшипников, Компания, W ... Просмотреть продукт →
Непрерывное литье
При непрерывном литье бронзу плавят и протягивают через графитовую фильеру с водяным охлаждением. Затвердевание происходит быстро и контролируемо, что придает бруску однородное мелкое зерно с очень низкой пористостью. Круглые заготовки, полученные непрерывным литьем, являются стандартной отправной точкой для втулок, изготовленных из прутковой заготовки, поскольку такие дефекты, как усадочные полости и сегрегация, встречаются редко. Когда производственному циклу требуется постоянство химических и механических свойств на протяжении длительного периода, более безопасным выбором является непрерывное литье.
Литье в металлические формы
Для более простой геометрии и экономичных партий бронзу можно разливать непосредственно в постоянные стальные или чугунные формы. Инструменты недорогие, качество поверхности приемлемое, но структура зерен менее однородна, чем при центробежном или непрерывном литье, а сопротивление усталости ниже. Литье в металлическую форму лучше всего подходит для стандартных втулок с умеренными требованиями к нагрузке.
Независимо от способа отливки, заготовка все равно нуждается в механической обработке для достижения ее окончательной геометрии. Токарная обработка, расточка и развертывание доводят отверстие до заданного класса допуска (обычно H7 для рабочей посадки), а качество обработанной поверхности определяет, насколько быстро на валу образуется твердая смазочная пленка. Если вы хотите поближе познакомиться с практическими деталями, мы изложили как производятся литые бронзовые втулки в реальных условиях литейного производства .
Внедрение твердой смазки в бронзовую матрицу
После того как бронзовая заготовка отлита и обработана, поверхность подшипника сверлится или фрезеруется с определенным рисунком карманов. Эти карманы затем заполняются пробками из твердой смазки — обычно графита, смешанного с металлическими порошками, а в некоторых сортах — с дисульфидом молибдена. Рисунок пробки не является декоративным: глубина, диаметр и расстояние рассчитываются на основе предельного значения PV и рабочего цикла подшипника. Типичная площадь покрытия смазкой составляет от 20% до 35% поверхности скольжения.
Во время приработки свечи наносят тонкую пленку на вал. Эта пленка, а не сама бронзовая поверхность, обеспечивает скользящий контакт. Вот почему самосмазывающиеся втулки хорошо работают при низких скоростях и прерывистом движении, когда трудно поддерживать масляную пленку. Для формирования пленки критически важны два условия: вал должен быть закален примерно с твердостью выше 45 HRC, а качество его поверхности должно поддерживаться на уровне Ra от 0,4 до 0,8 микрона. Мягкий или шероховатый вал стирает пробки до того, как пленка для переноса стабилизируется.
Размещение заглушки соответствует зонам нагрузки подшипника. Например, фланцевая втулка имеет заглушки как в отверстии, так и на поверхности фланца, поскольку упорная поверхность создает собственную поверхность скольжения. Например, в приложениях для пресс-форм и автоматизации: Втулки с твердой смазкой JDB650 используйте этот принцип встраивания, чтобы обеспечить не требующее обслуживания наведение в положениях эжектора и направляющей.
 Оптовые безмасляные подшипники с самосмазывающейся латунной втулкой JDB650, Comp Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайские самосмазывающиеся латунные втулки JDB650, безмасляные подшипники, компания, мы... Просмотреть продукт →
Спекание: биметаллические втулки со стальной основой.
Не каждая самосмазывающаяся втулка изготавливается из литой заготовки. Порошковая металлургия изготавливает деталь по-другому: стальная основа со спеченным на ней слоем пористой бронзы.
Последовательность изготовления проста. Стальную полосу очищают, покрывают слоем порошка медного сплава и пропускают через печь при температуре спекания в контролируемой атмосфере. Частицы порошка связываются друг с другом и со сталью, образуя контролируемую пористость. После спекания полосу прокатывают до окончательной толщины, а поры пропитывают маслом или твердой смазкой. В результате появилась втулка, сочетающая в себе структурную прочность стального корпуса с фрикционными свойствами бронзового скользящего слоя.
Втулки со стальной опорой намного тоньше литых конструкций и обеспечивают посадку с натягом в отверстии корпуса. Они являются стандартным решением для гидравлических насосов, шестеренных насосов, компрессоров и автомобильных компонентов, где пространство ограничено. Подшипник маслосъемный биметаллический 200-Б является хорошим примером такой конструкции, в которой твердая смазка диспергирована непосредственно в спеченном слое.
 Оптовая торговля 200#B маслоудерживающий биметаллический подшипник (стальная основа, медный спеченный Wi Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайский маслоудерживающий биметаллический подшипник 200 # B (медный спеченный стальной подлож... Просмотреть продукт →
Ключевое отличие от литой бронзы – пористость. Спеченный слой действует как резервуар для смазки; литая бронза не имеет полезной пористости, поэтому подача смазки должна осуществляться пробками. Компромисс заключается в том, что спеченные слои тонкие и менее устойчивы к краевым нагрузкам и загрязнениям, чем сплошная литая стенка.
Обернутые втулки: более легкая альтернатива
Для легких и средних нагрузок втулки с обмоткой обеспечивают быстрый и экономичный путь. Бронзовую полосу с предварительно прессованными графитовыми пробками раскатывают в цилиндрическую форму и формуют до готового диаметра. Толщина стенки небольшая, обычно от 1 до 2,5 мм, а опора втулки зависит от отверстия корпуса. Обернутые втулки легко запрессовываются и стоят дешевле, чем литые, но они не могут сравниться с литыми конструкциями по ударопрочности или грузоподъемности. Их лучше всего выбирать, когда вес, стоимость и скорость сборки перевешивают требования для экстремальных условий эксплуатации.
Контроль качества на всей производственной линии
Что отличает надежную втулку от преждевременного выхода из строя, так это дисциплина проверок на каждом этапе. В нашем литейном цехе каждая плавка анализируется спектрометром в три этапа: перед разливкой, во время разливки и на готовой отливке. Эта последовательность захватывает некачественную оловянную бронзу или латунь, прежде чем она превратится в забитую шахту в поле.
Покупатели должны запросить те же доказательства, которые они требуют от любого критического компонента: отчеты о химическом составе, значения механических свойств и записи размеров. Если поставщик также может предоставить результаты испытаний независимой лаборатории, тем лучше. Для нестандартных деталей контроль размеров имеет еще большее значение, поскольку посадка проектируется вместе с деталью. Мы рассмотрим практическую сторону этого в нашем руководстве по нестандартные бронзовые втулки с нестандартными размерами и допусками .
Сравнение четырех производственных маршрутов
В таблице ниже представлено сравнение первого прохода. Используйте его, чтобы составить список вариантов процесса, прежде чем обращаться к производителю.
| Процесс | Структура материала | Типичная форма втулки | Грузоподъемность | Лучше всего подходит для |
|---|---|---|---|---|
| Центробежное литье | Плотная, мелкозернистая внешняя оболочка. | Толстостенные цилиндрические и фланцевые втулки | Высокий | Тяжелая техника, прессы, ударные нагрузки |
| Непрерывное литье | Равномерное мелкое зерно, очень низкая пористость. | Пруток обрабатывается по индивидуальным размерам | Высокий | Длительные производственные циклы, стабильное качество |
| Литье в металлические формы | Адекватная плотность, менее однородное зерно | Простая стандартная геометрия | Средне-высокий | Недорогие стандартные детали |
| Спеченный биметалл | Пористый бронзовый слой, связанный со сталью | Тонкостенные втулки и фланцевые втулки | Средне-высокий | Гидравлика, шестеренные насосы, автомобилестроение |
| Завернутая бронза | Полоса проката с прессованными графитовыми пробками | Тонкостенные втулки и фланцевые формы | Средний | Легкие и средние нагрузки, недорогие сборки |
Литые и спеченные конструкции также стареют по-разному. Спеченные слои изнашиваются плавно, но тонкие; литая бронза дольше служит в условиях абразива и высоких кромочных нагрузок. Подробные данные об этом компромиссе доступны в нашем сравнении долговечность втулки из спеченной и литой бронзы .
На что обратить внимание у производителя втулок?
Начнем с вывода: выбирайте производителя, который контролирует материал от расплава до готового отверстия. Завод, который плавит бронзу, отливает ее, а затем обрабатывает на одной и той же площадке, может сократить время выполнения заказа и исключить риск покупки заготовок неизвестного качества из сторонних источников.
Интегрированный поставщик должен быть в состоянии показать вам следующее:
- Собственные мощности по плавке и литью, в идеале охватывающие центробежные, непрерывные процессы и процессы формования металлов.
- Токарная, расточная и фрезерная обработка с ЧПУ для получения готовых размеров и качества поверхности.
- Спектрометрическая проверка химии при каждой плавке.
- Доступ к независимым отчетам лабораторных испытаний состава и механических свойств.
- Документированный опыт работы с нестандартными размерами, допусками и нестандартными моделями разъемов.
Именно такой уровень контроля позволяет отливать детали серии JDB с твердой смазкой из специального сплава и обрабатывать их с жесткими допусками в течение одной производственной недели. В этом также заключается разница между втулкой, которая подходит по прибытии, и той, которая требует доработки на вашей сборочной линии.
Реальные характеристики самосмазывающейся бронзовой втулки определяются процессом ее производства. Сначала определите нагрузку, скорость, твердость вала и доступное пространство. Далее сопоставьте процесс. Затем попросите поставщика предоставить те же доказательства, которые вы требуете от любого критического компонента — химии, механики и размеров. Эта последовательность действий позволит вам получить втулку, которая прослужит дольше машины, которую она защищает.
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
