


 English
 Español
-
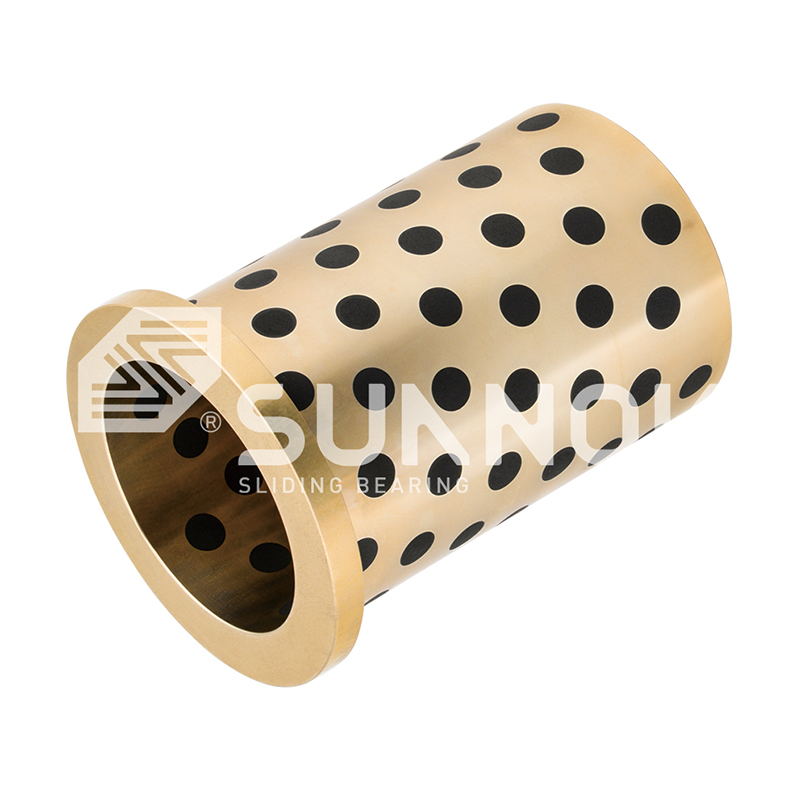 Подшипник скольжения JDB с твёрдой смазкой Однофланцевый самосмазывающийся подшипник скольжения скольжения с бронзовой втулкой и графитовой пробкой JEFW
-
 Подшипник скольжения JDB с твёрдой смазкой Безмасляная втулка на стальной основе JDB-5, стальная втулка с графитовой вставкой
-
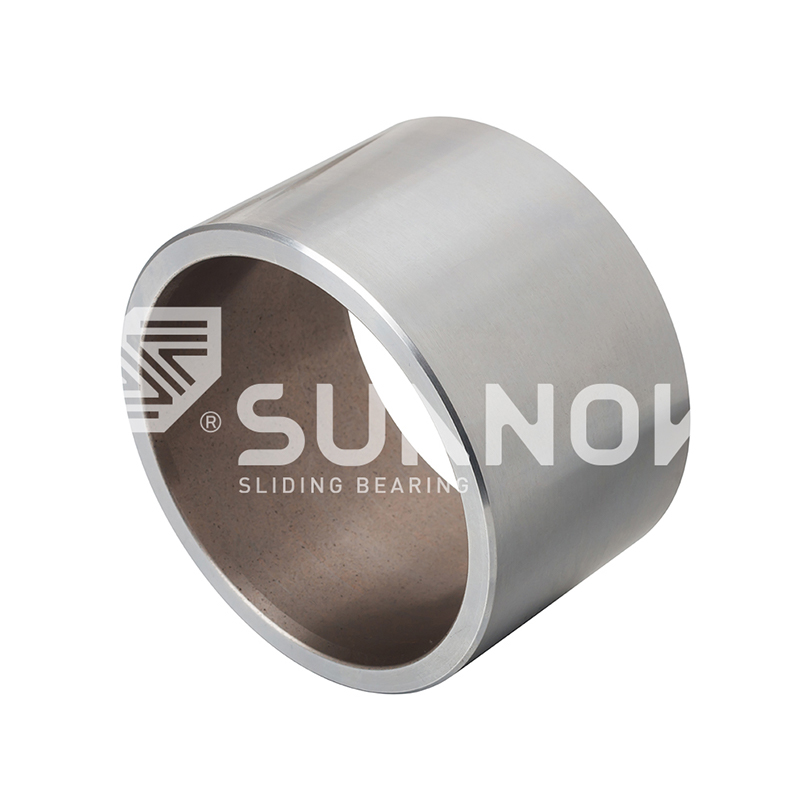 Маслоудерживающий биметаллический подшипник 200#B Биметаллическая втулка из медного сплава со стальной основой, втулка подшипника скольжения из стально-медного композита
-
 Безмасляный подшипник SF-1 Без технического обслуживания на стенах SF-1W на стене бронзовой подшипник без лишний подшипник
-
 Граничный смазочный подшипник SF-2 SF-2WC Стандартная метрическая самосмазочная соединительная масса
-
 Биметаллический подшипник JF-800 JF-750 Самосмазываясь с санбуркингом. Беземетальный подшипник для тяжелых двигателей низкий трение.
-
 FB090 Подшипник с бронзовой оболочкой FB09G Подшипник с бронзовой оболочкой
Стандарты по качеству производства бронзовых втулок: материалы, допуски и испытания
Новости отрасли-Контент
- 1 Что определяет качество бронзовой втулки?
- 2 Состав материала и марки сплавов
- 3 Стандарты производственного процесса
- 4 Размерные допуски и качество обработки
- 5 Тестирование и проверка качества
- 6 Тесты производительности: пределы фотоэлектрических параметров и скорость износа
- 7 Практический контрольный список при аудите поставщика бронзовых втулок
Через три месяца после того, как инженер по техническому обслуживанию установил 50 сменных бронзовых втулок в производственный пресс, почти треть из них пришлось вывести из эксплуатации. Поверхности отверстий были повреждены, овальность некоторых отверстий превысила указанный допуск H8, а несколько втулок полностью сели на валы. В заказе на поставку была указана оловянная бронза C93200. Поставленные детали представляли собой латунь с низким содержанием олова, которую поставщик заменил без какой-либо технической проверки.
Этот сценарий встречается чаще, чем должен быть. Так происходит, когда к стандартам качества при производстве бронзовых втулок относятся как к бумажной работе, а не к производственной дисциплине. Надежность бронзовой втулки определяется не сертификатом или полированной поверхностью, а контролируемым химическим составом материала, правильной практикой литья, точной механической обработкой и проверкой на каждом этапе. Когда одно звено выходит из строя, предсказуемая производительность становится догадкой.
В этой статье объясняются стандарты, которые отделяют надежные втулки от ранних отказов: химический состав сплавов, контроль процесса, допуски, испытания и контрольные показатели производительности.
Что определяет качество бронзовой втулки?
Качественная бронзовая втулка неизменно обеспечивает:
- Правильный химический состав материала в соответствии с предполагаемой нагрузкой, скоростью и окружающей средой.
- Структурная прочность, отсутствие пористости, усадки и неметаллических включений.
- Точность размеров, соответствующая указанной посадке и зазору
- Прогнозируемый срок службы при заданных условиях давления и скорости (PV).
- Прослеживаемость вплоть до расплавов сырья и записей проверок.
Эти атрибуты измеримы. Справочные стандарты, такие как ASTM B505, ISO 4382-1 и GB/T 1176, устанавливают минимальные составы и свойства литых медных сплавов. Серьезный производитель рассматривает их как базовые показатели и устанавливает более жесткие внутренние ограничения. Практический вопрос заключается не в том, может ли поставщик указать стандарт, а в том, может ли он продемонстрировать соответствие от партии к партии.
Состав материала и марки сплавов
Химический состав определяет почти все эксплуатационные свойства бронзовой втулки: твердость, износостойкость, коррозионную стойкость, вживляемость и усталостную прочность. Три семейства сплавов охватывают большинство областей применения втулок.
Оловянные бронзы
Оловянные бронзы, такие как C93200, C93700 и C90700, сочетают в себе хорошую износостойкость с превосходной прилегаемостью и способностью к заливке. Содержание олова в диапазоне 6–11% повышает твердость и снижает склонность к слипанию, а добавки свинца улучшают обрабатываемость и свойства аварийной эксплуатации. Эти сплавы используются по умолчанию для втулок общего машиностроения, а отклонения в содержании олова являются наиболее распространенной причиной преждевременного выхода из строя.
Алюминиевые бронзы
Алюминиевые бронзы, такие как C95400 и C86300, обеспечивают значительно более высокую прочность и лучшую устойчивость к ударам и ударным нагрузкам. Алюминий в диапазоне 9–14%, часто с железом и никелем, измельчает зернистую структуру и создает твердую, износостойкую поверхность. Их предпочитают для тяжелого машиностроения, строительной техники и горнодобывающей промышленности, где грузоподъемность имеет большее значение, чем удобство прилегания.
Латуни и бессвинцовые альтернативы
Латуни дешевле и их легче обрабатывать, что делает их привлекательными для крупносерийных применений с умеренной нагрузкой. Самосмазывающаяся втулка JDB650 на латунной основе Один из примеров: латунная матрица воспринимает сжимающую нагрузку, а встроенные графитовые пробки обеспечивают граничную смазку. Бессвинцовые альтернативы становятся обязательными в пищевой промышленности и в сценариях соблюдения экологических норм, что меняет требования как к выбору сплавов, так и к испытаниям. Какой бы ни была семья, стандарт качества один и тот же: поставляемая деталь должна соответствовать указанному классу . Сравнение подшипниковых сплавов из оловянной бронзы и латуни показывает, как эти различия влияют на срок службы.
 Оптовые безмасляные подшипники с самосмазывающейся латунной втулкой JDB650, Comp Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайские самосмазывающиеся латунные втулки JDB650, безмасляные подшипники, компания, мы... Посмотреть продукт →
Стандарты производственного процесса
Метод литья напрямую влияет на плотность, зернистую структуру и прочность бронзовой втулки. Доминируют четыре производственных маршрута, каждый из которых имеет различные качественные характеристики.
Центробежное литье
Центробежное литье позволяет получить плотные кольца и толстостенные втулки путем заливки расплавленной бронзы во вращающуюся форму. Центробежная сила перемещает газ и включения по направлению к внутреннему диаметру, где механическая обработка удаляет их. Скорость вращения и температуру заливки необходимо строго контролировать: слишком медленное вращение приводит к пористости, а чрезмерная скорость вызывает сегрегацию сплава.
Непрерывное литье
При непрерывном литье затвердевающая бронза протягивается через матрицу с водяным охлаждением, в результате чего получается пруток с мелкой, однородной зернистой структурой и минимальной усадочной пористостью. Он обеспечивает стабильные механические свойства по всей длине прутка и широко используется для заготовок втулок.
Порошковая металлургия и спекание
Маслоудерживающие и биметаллические втулки основаны на спекании, а не на плавлении. Бронзовый порошок уплотняется на стальной основе и спекается для создания сети контролируемой пористости, удерживающей смазку. Качество зависит от размера частиц порошка, давления прессования, температуры спекания и контроля атмосферы. Обернутые бронзовые втулки следуют аналогичной логике: слой спеченной бронзы прикреплен к жесткой оболочке.
Качественный производитель публикует свои технологические окна и обеспечивает их соблюдение: температура плавления, скорость заливки, предварительный нагрев формы, скорость вращения и градиент охлаждения проверяются постоянно, а не устанавливаются один раз в начале смены. JDB600 литой бронзовый подшипник производится под этим уровнем контроля со спектроскопической проверкой на каждом этапе плавки.
 Оптовые поставщики литой самосмазывающейся бронзовой направляющей втулки JDB-600, Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. Китай JDB-600 Литая самосмазывающаяся бронзовая направляющая втулка Поставщики подшипников, Компания, W ... Посмотреть продукт →
Размерные допуски и качество обработки
Размеры и допуски определяют, подходит ли втулка, выравнивается ли она и сохраняет ли правильную смазочную пленку. Эти стандарты выражаются через классы допуска ISO. Типичная втулка имеет допуск отверстия H7 или H8, посадку в корпус m6 или n6 и шероховатость поверхности Ra от 0,4 до 1,6 мкм в зависимости от применения.
Класс посадки определяет рабочий зазор. Для вала диаметром 50 мм посадка H7/f7 обеспечивает зазор между 0,025 и 0,075 мм , который подходит для многих общих приложений. Прецизионные шпиндели требуют более узкого зазора; тяжелой ударной технике нужно больше. Слишком маленький зазор вызывает нагрев и заедание; слишком большое количество приводит к вибрации, ударным нагрузкам и ускоренному износу.
Качество обработки выходит за рамки номинального диаметра. Округлость, соосность отверстия относительно наружного диаметра, прямолинейность и качество поверхности определяют поведение при эксплуатации. Деталь, размер которой соответствует номинальному, но имеет овальность 0,05 мм, будет изнашиваться неравномерно в течение первых нескольких сотен часов. Эти характеристики подтверждаются нутромометрами, воздушными манометрами и проверками КИМ. Наш Руководство по выбору допусков подшипников из метрической бронзы обеспечивает практические диапазоны пригодности для обычных применений.
Тестирование и проверка качества
Тестирование – это не разовое мероприятие. Производитель, который следует подлинным стандартам качества, проверяет материал, процесс и готовую деталь. Основные этапы проверки:
- Спектрометрический анализ. Оптическая эмиссионная спектроскопия (ОЭС) в печи до и после разливки подтверждает соответствие меди, олова, свинца, цинка, алюминия, железа, никеля и фосфора спецификации марки.
- Механические испытания. Твердость (HB или HRB), предел прочности, предел текучести и удлинение измеряют на репрезентативных образцах каждого расплава.
- Проверка пористости. Обработанные поверхности проверяются визуально, а критические компоненты подвергаются капиллярному или ультразвуковому контролю для обнаружения внутренних усадочных полостей.
- Проверка размеров. Критические характеристики полностью контролируются для каждой партии со статистическим контролем процесса при больших объемах производства.
- Сертификация третьей стороной. Аккредитованные лаборатории самостоятельно проверяют состав и механические свойства, выдавая сертификаты с указанием партии и даты производства.
Поставщик, который не может показать распечатки спектрометра, записи калибровки, журналы процессов и сохраненные образцы, просит покупателя принять качество на веру. Для самосмазывающихся конструкций испытания должны также охватывать материал плунжера с твердой смазкой, глубину установки и прочность удержания плунжера.
Тесты производительности: пределы фотоэлектрических параметров и скорость износа
Коэффициент давление-скорость (PV) является фундаментальным пределом конструкции бронзовой втулки. Он показывает, сколько тепла при трении может рассеивать подшипник при заданной нагрузке (Н/мм²) и скорости скольжения (м/с). Стандарты качества определяют максимальную статическую нагрузку, максимальную скорость скольжения, максимальную PV при комнатной температуре и кривые снижения характеристик при повышенной температуре или колебаниях.
Скорость износа является вторым эталоном и обычно выражается в мкм/км или мм/час. Это обусловлено твердостью, чистотой и свойствами трансферной пленки сплава. Втулка с хорошо контролируемой производственной линии обычно имеет высокую степень износа. в два-три раза ниже чем деталь без торговой марки того же номинального класса, поскольку пористость, примеси и механические повреждения вызывают преждевременный износ. Эта разница редко проявляется на испытательном стенде; это проявляется в сервисе. Наш PV-предел и анализ скорости износа объясняет, как измерить и сравнить эти значения.
Подшипник FB090 в бронзовой оболочке достигает высоких фотоэлектрических характеристик за счет сочетания жесткого бронзового или стального корпуса с внутренним слоем из спеченной бронзы, что обеспечивает как структурную прочность, так и равномерное распределение нагрузки по поверхности скольжения.
 Подшипник FB090 в бронзовой упаковке | Самосмазывающаяся втулка и втулка Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайский подшипник FB090 с бронзовой оболочкой | Поставщики самосмазывающихся втулок и гильз, комп... Посмотреть продукт →
Практический контрольный список при аудите поставщика бронзовых втулок
Когда вы проводите аудит потенциального поставщика, ищите документированные доказательства, а не гарантии. В таблице ниже указано, что нужно проверять и почему это важно.
| Контрольно-пропускной пункт | Что вы хотите увидеть | Почему это важно |
|---|---|---|
| Контроль сплавов | ОЭС-спектрометр на месте; сертификаты расплава на партию | Отклонения в олове, свинце или алюминии приводят к изменению износа и прочности. |
| Процесс литья | Документированный метод: центробежный, непрерывный или в металлической форме. | Зернистая структура и пористость значительно различаются в зависимости от процесса. |
| Допуски | записи ШМ и пневмозамеров; Определения уровня ИТ | Fit контролирует зазор, выделение тепла и срок службы. |
| Механические данные | Результаты твердости, растяжения и текучести на партию | Подтверждает, что сплав на практике соответствует минимальным требованиям. |
| Прослеживаемость | Номера плавок в сертификатах соответствуют поступающему материалу. | Обеспечивает анализ первопричин после сбоя на объекте |
| Сторонние отчеты | Сертификаты аккредитованных лабораторных испытаний | Независимая проверка внутренних претензий |
| Возможности обработки | Токарная обработка с ЧПУ и соответствующие приспособления для проверки | Предотвращает концентричность и проблемы с качеством поверхности. |
Что означает качество для эффективности доставки
Стандарты качества также распространяются на доставку. Стабильные свойства от партии к партии, своевременная отгрузка и документированная система корректирующих действий защищают производственный график клиента. Производитель, который контролирует собственное литье и механическую обработку, например, эксплуатирует более 80 станков с ЧПУ рядом со своим литейным цехом, сокращает время выполнения заказов и устраняет риск замены материала, связанный с покупкой заготовок на стороннем литейном заводе.
Когда вы оцениваете поставщика бронзовых втулок, просите записи, а не риторику . Стандарты опубликованы, методы испытаний установлены, а технология контроля проверена. Единственная переменная заключается в том, последовательно ли их применяет производитель.
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
