


 English
 Español
-
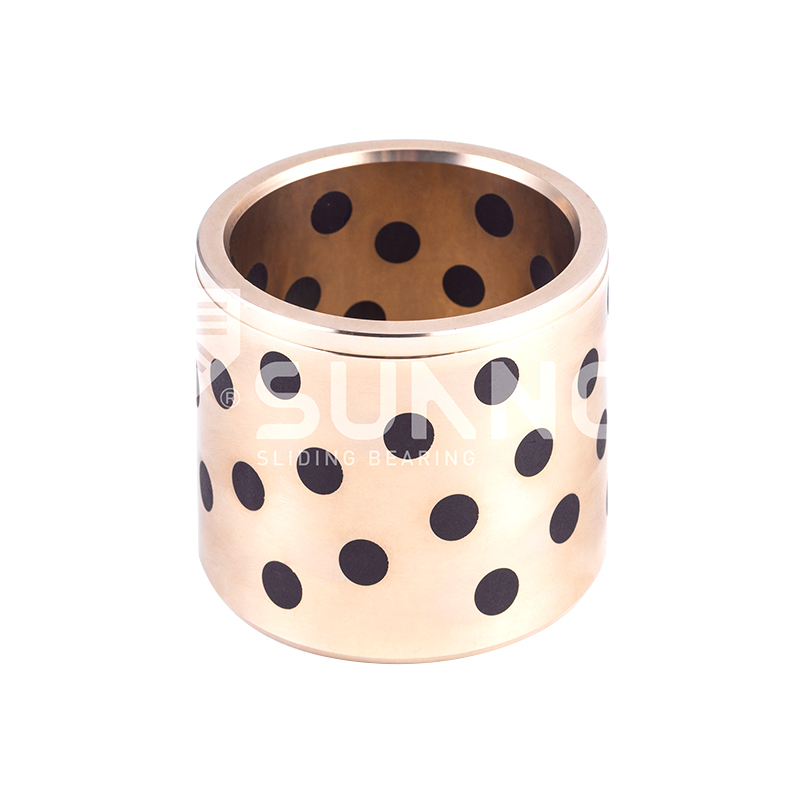 Подшипник скольжения JDB с твёрдой смазкой Самосмазывающиеся безмасляные подшипники с латунной втулкой JDB650
-
 Подшипник скольжения JDB с твёрдой смазкой Прямоугольная врезанная изнашиваемая накладка из графитовой бронзы, необслуживаемая бронзовая направляющая пластина для пресс-формы JTWP
-
 Подшипник скольжения JDB с твёрдой смазкой Безмасляная втулка на стальной основе JDB-5, стальная втулка с графитовой вставкой
-
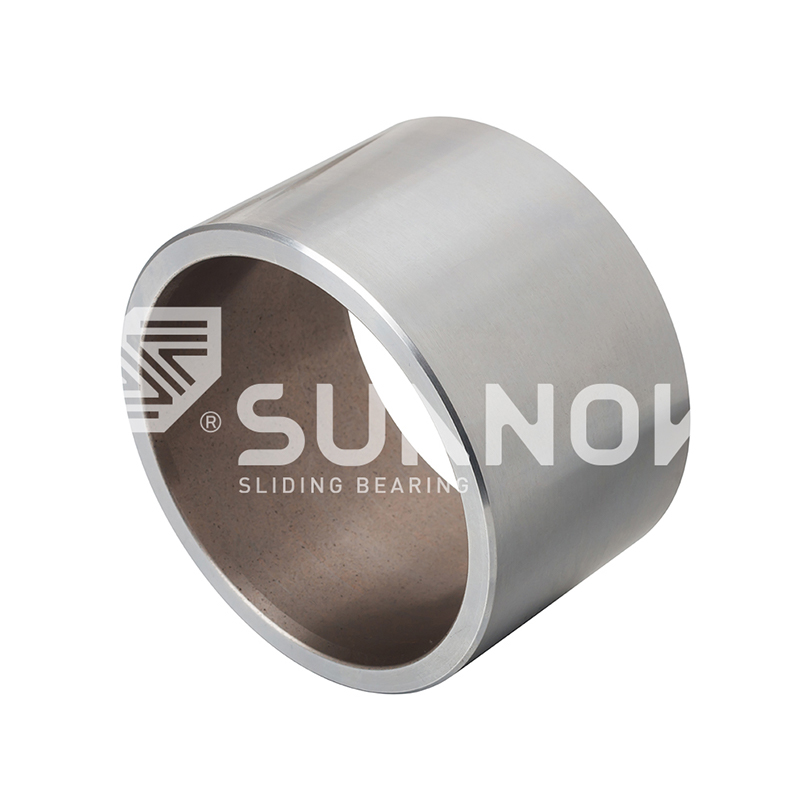 Маслоудерживающий биметаллический подшипник 200#B Биметаллическая втулка из медного сплава со стальной основой, втулка подшипника скольжения из стально-медного композита
-
 Безмасляный подшипник SF-1 Способность SF-1 без смазывания SF-1 для тяжелых применений-низкий уровень шума и высокая нагрузка
-
 Граничный смазочный подшипник SF-2 SF-2 Граница самосмазываясь на безлиберном подшипнике, безвидовая пограничная куст кустарника
-
 FB090 Подшипник с бронзовой оболочкой FB091 Медный подшипник
Проблемы и решения бронзовой втулки: износ, заедание, коррозия, исправления при установке
Новости отрасли-Контент
- 1 Пять наиболее распространенных видов отказа бронзовой втулки
- 2 Абразивный износ: настоящий виновник – загрязнение
- 3 Заедание и истирание: когда смазочная пленка разрушается
- 4 Погрешности, связанные с усталостью, коррозией и допусками
- 5 Диагностика основной причины с помощью десятиминутного осмотра
- 6 Часто задаваемые вопросы
- 6.1 Как определить, вышла ли моя бронзовая втулка из строя из-за износа или перегрузки?
- 6.2 Какой зазор должен быть у бронзовой втулки?
- 6.3 Может ли самосмазывающаяся бронзовая втулка заменить смазываемую консистентной смазкой втулку в том же корпусе?
- 6.4 Как часто следует проверять бронзовые втулки?
Бронзовая направляющая втулка на матрице для литья под давлением вышла из строя после одиннадцати недель эксплуатации. Бригада технического обслуживания обнаружила глубокие осевые задиры, загнутый край в нагруженной зоне и металлические частицы, попавшие в пресс-масленку. Запасная часть была дешевой; остановка производства, доработка и часы работы технического специалиста стоят почти в пять раз дороже втулки. Выход из строя бронзовой втулки редко бывает случайным. Они следуют узнаваемым шаблонам, и каждый шаблон имеет практическое решение.
Бронзовые втулки выходят из строя по пяти повторяющимся причинам: абразивный износ, задиры и истирание, усталостное растрескивание, коррозия, а также ошибки при установке или допусках. Сопоставьте видимые симптомы с основной причиной, и вы, как правило, сможете решить проблему во время следующего планового обслуживания, не дожидаясь аварийного отключения.
Пять наиболее распространенных видов отказа бронзовой втулки
Неисправности бронзовых втулок делятся на пять категорий, а абразивный износ, вызванный загрязнением, является причиной наибольшей доли преждевременных отказов промышленного оборудования.
Бронзовая втулка представляет собой цилиндрический подшипник скольжения, запрессованный в корпус для поддержки вращающегося или возвратно-поступательного вала. В самосмазывающихся версиях пробки из твердой смазки, обычно из графита или запатентованного состава, заделаны в стенку подшипника и переносят пленку на поверхность вала во время работы.
| Режим отказа | Ранний симптом | Основная причина | Самое быстрое решение |
| Абразивный износ | Вал с насечками, шероховатое отверстие, металлические частицы в масле. | Загрязнение, мягкий вал, плохое уплотнение | Загерметизировать полость, закалить вал до твердости СПЧ 45–55. |
| Приступ или раздражение | Скрипит, залипает, завариваются заплаты. | Разрушение смазочной пленки, перегрузка фотоэлектрических модулей, малый зазор | Используйте материал с твердой смазкой, открытый зазор. |
| Усталостное растрескивание | Мелкие трещины или отслоения в нагруженной зоне. | Циклическая перегрузка, краевая нагрузка, тонкая стенка | Укрепите основу, увеличьте толщину стенок, выровняйте края |
| Коррозия | Зеленые или черные отложения, точечная коррозия, неплотная посадка | Влага, охлаждающие жидкости, агрессивные химикаты | Выберите прочный сплав, загерметизируйте корпус. |
| Допуски или ошибки установки | Горячий ход, заедание, вибрация вала | Чрезмерная запрессовка, повреждение отверстия, несоосность | Нанесите посадки H7-h6, разверните калиброванными инструментами, выровняйте |
Эмпирическое правило: если бронзовая втулка рано выходит из строя, прежде чем обвинять материал, заподозрите загрязнение, нарушение смазки или неисправность установки.
Абразивный износ: настоящий виновник – загрязнение
Абразивный износ является основной причиной преждевременного выхода из строя бронзовой втулки, а механизм износа возникает из-за вала и окружающей среды, а не из-за самого материала втулки.
Твердые частицы размером от 5 до 50 микрометров, типичные для взвешенных по воздуху песчинок, сварочных брызг и механической стружки, попадают в зазор подшипника и внедряются в более мягкую бронзу. Затем внедренные зерна разрезают поверхность вала, и поврежденный вал действует как напильник против втулки. Мягкий вал с твердостью ниже HRC 40 ускоряет цикл, поскольку с него сбрасывается собственный мусор в зазор.
- Если окружающая среда загрязнена, закройте полость подшипника резиновыми манжетными уплотнениями или фетровым грязесъемником.
- Повысьте твердость поверхности вала до HRC 45–55 с шлифовкой Ra от 0,4 до 0,8 микрометра.
- Используйте подачу масла или смазки под положительным давлением, чтобы вымыть частицы перед их внедрением.
- Во влажных или шламовых средах следует устанавливать герметичную бронзовую втулку.
Для пыльных литейных производств, дробилок и строительной техники Подшипник FB090 в бронзовой оболочке сочетает в себе прочную бронзовую оболочку с графитовым смазочным слоем, сохраняя стабильную передаточную пленку даже при смывании обычной смазки.
 Подшипник FB090 в бронзовой упаковке | Самосмазывающаяся втулка и втулка Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайский подшипник FB090 с бронзовой оболочкой | Поставщики самосмазывающихся втулок и гильз, комп... Просмотреть продукт →
38% Причиной ранних отказов втулок является абразивный износ
HRC 45 минимальная твердость вала для грязной среды
от 5 до 50 Микронный диапазон частиц вызывает трехчастичное истирание
Практический вывод: повышение твердости вала и герметизация кармана подшипника обычно продлевают срок службы втулки в два-три раза без изменения материала втулки.
Заедание и истирание: когда смазочная пленка разрушается
Заклинивание происходит, когда смазочная пленка между валом и втулкой разрушается под действием высокого местного давления или высокой скорости скольжения, что приводит к прямому контакту металла с металлом.
Первым признаком обычно является пронзительный визг, после которого стержень застревает и резко высвобождается. В течение нескольких минут местная температура повышается, образуются микросварные швы, которые рвутся, а поверхность втулки превращается в сетку разорванного металла. Обычным триггером является фотоэлектрическая нагрузка, превышающая материальный предел. PV равен удельному давлению в Н/мм², умноженному на скорость скольжения в м/с.
Простые бронзовые втулки, работа которых зависит от внешнего масла или смазки, имеют практический постоянный предел PV около 0,5 Н/мм²·м/с после потери масляной пленки. Встроенная втулка из графитовой бронзы работает всухую при постоянной нагрузке примерно 2,5 Н/мм² м/с, поскольку плунжеры постоянно выделяют смазочную передающую пленку. Латунная втулка JDB650 с твердой смазкой Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. является типичным выбором в этой категории.
 Оптовые безмасляные подшипники с самосмазывающейся латунной втулкой JDB650, Comp Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. - это китайские самосмазывающиеся латунные втулки JDB650, безмасляные подшипники, компания, мы... Просмотреть продукт →
| Состояние | Обычная бронза, масляная подача | Бронза с пробками из твердой смазки |
| Непрерывная фотоэлектрическая возможность | Ограничено поставками нефти; около 0,5 Н/мм² м/с при потере пленки | Примерно до 2,5 Н/мм² м/с в сухом состоянии |
| Трение при запуске | Высокий до образования масляной пленки | Низкопереносная пленка формируется немедленно. |
| Требование к поставке масла | Непрерывно, с риском отказа в случае потери насоса или подачи | Нет |
| Рабочая температура | Ограничено окислением масла, обычно ниже 120°C. | Примерно до 300°C с графитовыми пробками |
Проверьте фактическую нагрузку и скорость на соответствие Пределы PV для самосмазывающихся подшипников перед выбором материала и увеличьте зазор на 0,02–0,05 мм, если краевая смазка неизбежна.
Практический вывод: если непрерывная подача масла не может быть гарантирована, переход на бронзовую втулку с твердой смазкой устраняет главную причину заклинивания.
Погрешности, связанные с усталостью, коррозией и допусками
Помимо износа и заедания, остальные проблемы бронзовых втулок объясняются тремя более тихими путями отказа: усталостное растрескивание, коррозия и ошибки при установке или допусках.
Усталостное растрескивание
Повторяющиеся циклические нагрузки, превышающие предел выносливости сплава, приводят к образованию подповерхностных трещин, которые растут и вырываются в виде хлопьев. Краевая нагрузка от наклонного вала и слишком тонкой несущей стенки ускоряют процесс.
В сильно нагруженных точках сочленения цельная литая бронзовая втулка с более толстой стенкой распределяет нагрузку по большей площади. JDB600 литой бронзовый подшипник используется в прессах, тягах экскаваторов и сталелитейном оборудовании, где сопротивление усталости имеет большее значение, чем низкое трение.
 Оптовые поставщики литой самосмазывающейся бронзовой направляющей втулки JDB-600, Компания Zhejiang Shuangnuo Bearing Technology Co., Ltd. Китай JDB-600 Литая самосмазывающаяся бронзовая направляющая втулка Поставщики подшипников, Компания, W ... Просмотреть продукт →
Коррозия
Охлаждающие жидкости, кислотный конденсат, брызги морской воды и даже застойная влажность разрушают медные сплавы. Латуни особенно склонны к обесцинкованию, оставляя после себя пористую медную губку. Оловянные бронзы лучше противостоят разбавленным кислотам, а алюминиевые бронзы рекомендуются для воздействия морской воды и хлоридов.
Допуски и ошибки при установке
Чрезмерная запрессовка сжимает отверстие втулки после установки, уменьшая контролируемый зазор до нуля. Рассверливание с помощью инструмента недостаточного размера или изношенного инструмента приводит к повреждению поверхности, что приводит к разрушению подшипника. Угловое смещение отверстий корпуса концентрирует нагрузку на одной кромке и приводит к локальному износу.
| Диаметр вала | Рекомендуемый диаметральный зазор |
| от 6 до 10 мм | от 0,02 до 0,04 мм |
| от 10 до 50 мм | от 0,04 до 0,09 мм |
| от 50 до 120 мм | от 0,09 до 0,15 мм |
| от 120 до 250 мм | от 0,15 до 0,25 мм |
Полная процедура запрессовки, от подготовки отверстия до окончательного развертывания, описана в нашей допуски на безмасляную бронзовую втулку и руководство по установке .
Практический вывод: измеряйте зазор после нажатия, а не только до. Зазор, который на чертеже выглядит правильно, может исчезнуть при запрессовке втулки в корпус меньшего размера.
Диагностика основной причины с помощью десятиминутного осмотра
Вы можете определить основную причину неисправности бронзовой втулки менее чем за десять минут, исследуя изношенную поверхность, состояние вала и показания зазора.
На горизонтальной диаграмме ниже показано типичное распределение коренных причин, наблюдаемое в записях по техническому обслуживанию промышленных бронзовых втулок в полевых условиях.
- Измерьте изношенное отверстие и сравните его с оригиналом: равномерный припуск указывает на абразивный износ или коррозию, а локальное расширение указывает на несоосность.
- Осмотрите вал: зазубренная поверхность означает загрязнение, полированная поверхность с синим оттенком означает перегрев, а нетронутая поверхность с изношенной втулкой указывает на неисправность корпуса или центровку.
- Проверьте заднюю часть втулки: следы истирания на наружном диаметре означают, что отверстие корпуса прогибается или запрессовка слишком легкая.
- Осмотрите остатки масла: запах горелого указывает на разрушение пленки, а зелено-синий оттенок — на коррозионную активность.
Повторяющиеся неисправности с одним и тем же симптомом после замены являются сильным сигналом о том, что необходимо изменить стратегию смазки, а не марку материала. Наш Советы по техническому обслуживанию для продления срока службы самосмазывающихся бронзовых втулок опишите интервалы проверок и процедуры, которые мы рекомендуем после первого случая отказа.
Самое разумное решение повторяющихся неисправностей — заменить систему смазки, а не только втулку. Переход от простой бронзовой втулки с внешней смазкой к самосмазывающейся версии устраняет наиболее распространенную причину отказов во время эксплуатации.
Часто задаваемые вопросы
Как определить, вышла ли моя бронзовая втулка из строя из-за износа или перегрузки?
Равномерно увеличенное отверстие с мелкими осевыми царапинами указывает на абразивный износ; Локальные разрывы, отслаивания или эллиптическое отверстие указывают на перегрузку или несоосность. Мелкий металлический порошок в смазке типичен для нормального износа, тогда как более крупные частицы, перемещающиеся с запахом горелого масла, указывают на заедание.
Какой зазор должен быть у бронзовой втулки?
Для общепромышленного применения используйте примерно 0,01 процента диаметра вала для валов меньшего размера и увеличивайте до 0,10 процента для валов диаметром более 120 мм. Точное значение зависит от материала, нагрузки, скорости и температуры; В Таблице 3 представлен типичный начальный диапазон для бронзовых втулок.
Может ли самосмазывающаяся бронзовая втулка заменить смазываемую консистентной смазкой втулку в том же корпусе?
Да, в большинстве случаев. Требования к отверстию корпуса и отделке вала практически идентичны, а самосмазывающаяся версия устраняет необходимость в смазочных магистралях, фитингах и периодической повторной смазке. Перед установкой проверьте мощность фотоэлектрической системы замены на фактическую нагрузку и скорость.
Как часто следует проверять бронзовые втулки?
При непрерывной промышленной эксплуатации проверяйте при каждой плановой замене масла или каждые 2000–4000 часов работы, в зависимости от того, что наступит раньше. В загрязненной или высокотемпературной среде сократите этот интервал вдвое.
Если бронзовая втулка выходит из строя дважды с одинаковыми симптомами, задокументируйте характер износа, измерение зазора и состояние вала, прежде чем перепроектировать узел. Эти три точки данных указывают на правильный выбор материала и смазки быстрее, чем любое техническое описание.
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
