


 English
 Español
-
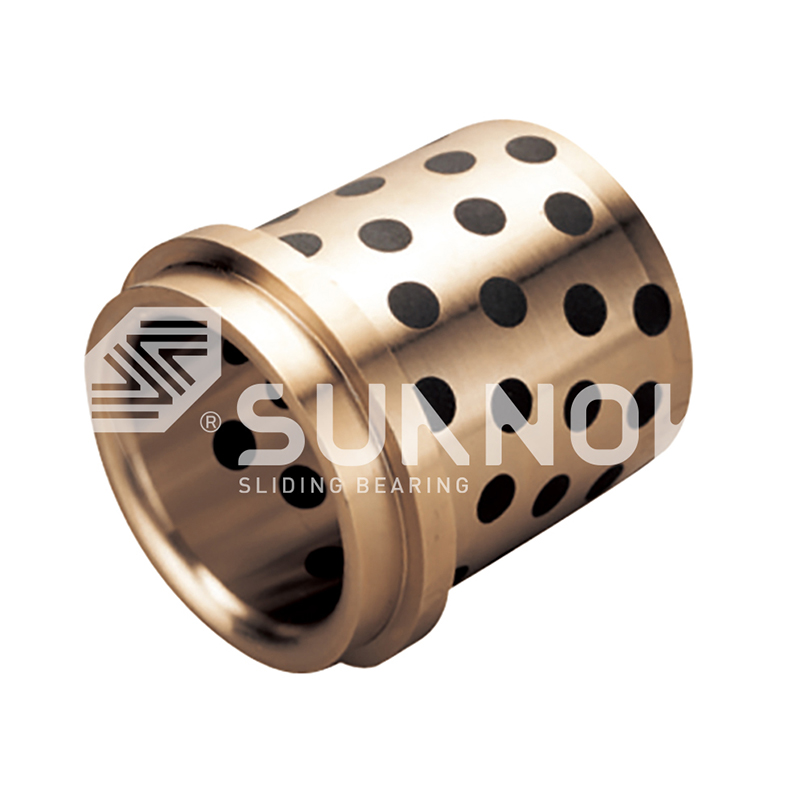 Подшипник скольжения JDB с твёрдой смазкой Подшипник скольжения из графитовой бронзы с двойным фланцем, латунная втулка GB61 NAAMS, не требующая обслуживания при высоких нагрузках
-
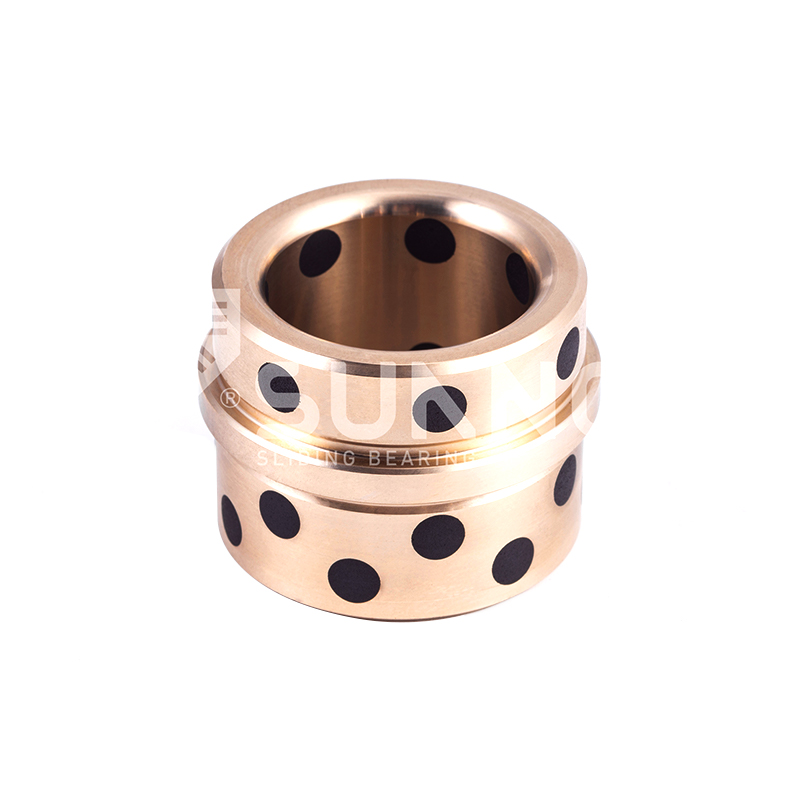 Подшипник скольжения JDB с твёрдой смазкой Бронзовая втулка с центральным фланцем с цельными графитовыми вставками Безмасляный подшипник скольжения для пресс-форм и оборудования автоматизации JEGB/JEGBK
-

-

-
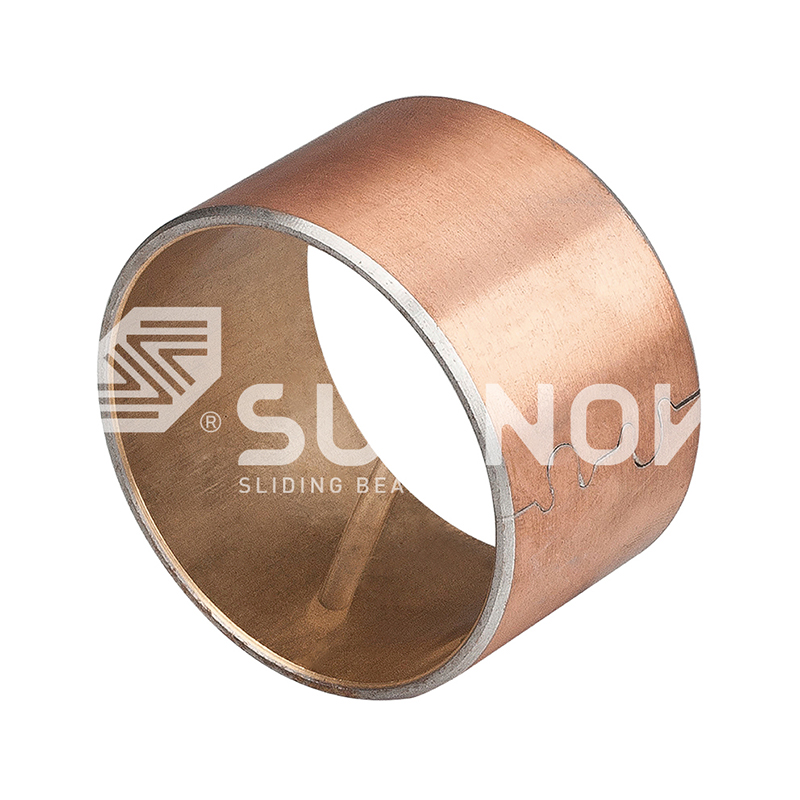 Биметаллический подшипник JF-800 JF-720 Tin Bi-металлические втулки подшипники для низкого трения и износостойких применений
-
 Биметаллический подшипник JF-800 Стандартный метрический фланцевый подшипник JF-800F
-
 FB090 Подшипник с бронзовой оболочкой FB09G Подшипник с бронзовой оболочкой
Производство самосмазывающихся подшипников: ключевые факторы производства и контроля
Новости отрасли-Контент
- 1 Литье медных сплавов: первые качественные ворота
- 2 Процесс внедрения JDB: твердая смазка в медной матрице
- 3 Спеченные биметаллические подшипники: стальная основа, бронзовая функция
- 4 Обернутые бронзовые подшипники: точность из катаной полосы
- 5 Размерная обработка и протокол окончательного контроля
- 6 Литой, спеченный или обернутый: выбор маршрута в зависимости от применения
- 7 Часто задаваемые вопросы
На смотровом стенде самосмазывающийся подшипник отрабатывает свой номинальный срок службы, но решения, определяющие срок его службы, принимаются гораздо раньше. Втулка штамповочной матрицы, рассчитанная на 20 000 ходов и схватывающаяся при 3 000, редко является неисправностью смазки; это производственный брак - отлит некачественный сплав, графитовая заглушка расшаталась в гнезде или отверстие, выходящее за пределы допуска. При производстве самосмазывающихся подшипников качество фиксируется в печи, прессе и калибре задолго до того, как деталь попадет на станок.
Компания по производству подшипников Чжэцзян Шуаннуо, ООО осуществляет литье медных сплавов, спекание, обработку на станках с ЧПУ и окончательный контроль под одной крышей. Эта интеграция не является маркетинговым заявлением; это основа контроля качества подшипников, поскольку одни и те же контрольные параметры материала и приемочные проверки могут сопровождать каждое семейство продуктов, от расплава до готовой втулки.
Литье медных сплавов: первые качественные ворота
Грузоподъемность и износостойкость самосмазывающегося подшипника фиксируются в плавильной печи до начала механической обработки. Медная матрица — оловянная бронза, алюминиевая бронза или латунь, отлитая в соответствии со стандартными национальными марками, — определяет твердость, стойкость к схватыванию и поведение при краевых нагрузках.
Shuangnuo производит собственные заготовки из медных сплавов методами центробежного литья, непрерывного литья и литья в металлические формы. Центробежное литье формирует микроструктуру плотных цилиндрических заготовок; непрерывная разливка позволяет получать однородную заготовку для больших тиражей; литье в металлические формы позволяет получить почти чистые формы с меньшим количеством отходов. Каждый маршрут меняет пористость и ориентацию зерен, поэтому метод литья сам по себе является решением, связанным с производительностью.
Типичная твердость по Бринеллю медных сплавов в самосмазывающихся подшипниках (HB)
Типичные средние значения; Приемка продукции осуществляется на основании акта спектрометрических испытаний каждой плавки.
Процесс внедрения JDB: твердая смазка в медной матрице
Твердые самосмазывающиеся подшипники JDB работают, поскольку точно расположенные графитовые или компаундные заглушки механически фиксируются в литом корпусе из медного сплава. Карманы сверлятся после отливки, затем заглушки запрессовываются с контролируемым натягом, чтобы они оставались на месте при вибрации, ударах и термоциклировании.
Самосмазывающийся подшипник — это подшипник скольжения, в котором твердая смазка — обычно графит или смесь на основе графита — внедрена в несущую стенку или рассеяна по ней, что позволяет подшипнику работать без непрерывной внешней подачи масла в течение продолжительных периодов времени.
На этапе внедрения доминируют два параметра. Соотношение площади пробки уравновешивает трение и грузоподъемность: большая поверхность смазки снижает трение, но ослабляет матрицу, поэтому рисунок должен соответствовать номиналу PV подшипника. Удержание заглушки определяет выживаемость при ударных нагрузках; вывернутая заглушка разрушает как втулку, так и сопряженный вал. Передаточная пленка, образующаяся во время приработки, делает подшипник не требующим обслуживания, как подробно описано в нашей статье. анализ принципа работы JDB .
 Самосмазывающаяся латунная втулка JDB650 со встроенной твердой смазкой В этой латунной втулке используется сплав CuZn24Al6 со встроенными графитовыми пробками для образования передаточной пленки с низким коэффициентом трения, что делает ее подходящей для применений с высокими нагрузками, низкими скоростями и трудно смазываемыми приложениями без внешнего масла. Посмотреть продукт →
Спеченные биметаллические подшипники: стальная основа, бронзовая функция
Спеченные биметаллические подшипники сочетают в себе стальную основу, обеспечивающую структурную прочность, и слой пористой бронзы, спеченный при контролируемой температуре, а затем пропитанный твердой смазкой. Стальной корпус несет нагрузку; бронзовый слой контролирует трение и допускает незначительное смещение.
В серии 200-B используется стальная основа, спеченный порошок на основе меди и дисперсная твердая смазка для тяжелой строительной техники. Семейство JF-800, включая бессвинцовый JF750 и JF20 с высоким содержанием алюминия, предназначено для гидравлических и шестеренных насосов, где усталостная прочность и совместимость имеют решающее значение.
4 способы литья: центробежное, непрерывное, в металлическую форму и спекание.
3 спектральные контрольные ворота на плавку
80 Станки с ЧПУ на производстве
 Биметаллический подшипник JF-800 из сплава CuPb10Sn10 для тяжелых условий эксплуатации Этот подшипник со стальной опорой и спеченным слоем меди, свинца и олова, предназначенный для тяжелого режима работы при низкоскоростном скольжении, обеспечивает превосходную износостойкость и ударопрочность для требовательного промышленного оборудования. Посмотреть продукт →
Обернутые бронзовые подшипники: точность из катаной полосы
Обернутые бронзовые подшипники формируются путем прокатки бронзовой полосы в цилиндрические или фланцевые формы с нанесением слоя смазки перед формованием. Поскольку на внутренней поверхности имеется рельефный рисунок карманов для смазки, критическими проверками являются выравнивание швов, состояние кромок и целостность обертки после формирования.
Семейство FB090 включает стандартные метрические втулки с бронзовой оболочкой; вариант FB08G использует стально-графитовую конструкцию для более тяжелой нагрузки на кромку. Версии с уплотнением и фланцами расширяют ассортимент до вращающихся и возвратно-поступательных валов.
Для обернутых бронзовых подшипников постоянство размеров зависит от инструмента и ленты, а не от механической обработки. Вот почему этот процесс доминирует в крупносерийном производстве стандартизированных метрических втулок.
 FB090 Подшипник с бронзовой оболочкой и карманами для алмазной смазки Эта самосмазывающаяся втулка, изготовленная из бронзовой ленты CuSn8 с ромбовидными углублениями, удерживающими смазку, обеспечивает длительный срок службы и высокую нагрузочную способность для применения в строительстве и автомобилестроении. Посмотреть продукт →
Размерная обработка и протокол окончательного контроля
Протокол окончательной проверки решает, достигает ли подшипник номинальной эксплуатации при расчетном значении PV или преждевременно выходит из строя. Тремя решающими проверками являются допуски по размерам, чистота поверхности и покрытие смазкой.
Более 80 токарных станков с ЧПУ и обрабатывающих центров Shuangnuo позволяют выполнять отверстия, поверхности фланцев и цековки стандартных метрических размеров и чертежей по индивидуальному заказу. Поскольку одно и то же оборудование режет непосредственно из отлитых заготовок, проверка размеров остается неизменной от прототипа до производственной партии.
| Пункт осмотра | Метод | Критерий |
| Состав сплава | Спектрометр, три затвора | Пределы оценок по стандарту |
| Кастинг корректность | Визуальная и ультразвуковая проверка | Отсутствие пористости и усадки |
| Заливка смазки | Покрытие штекера, тест на удержание | Соотношение площади и глубина сиденья |
| Спеченное соединение слоев | Отбор проб на сдвиг и отслаивание | Прочность сцепления слоев |
| Размеры | Манометры, ШМ | ВД, НД, фланец согласно чертежу |
| Чистота поверхности | Профилометр | Ra в пределах спецификации |
- Выбор сырья и расчет теплоты
- Плавка с контролем спектрометра шихты
- Литье центробежным, непрерывным способом или методом литья в металлические формы.
- Черновая и чистовая обработка на станках с ЧПУ.
- Заливка твердой смазкой или обработка спеченным слоем
- Окончательная приемка размеров и материалов
Литой, спеченный или обернутый: выбор маршрута в зависимости от применения
Ни один производственный маршрут не доминирует в каждом приложении. Литые подшипники типа JDB выдерживают большие ударные нагрузки, спеченные биметаллические детали подходят для крупногабаритных гидравлических и возвратно-поступательных систем, а обернутые бронзовые втулки обеспечивают экономичную точность в стандартизированных метрических размерах.
Литой и встроенный (JDB)
Твердые смазочные пробки в литой медной матрице.
Высокая устойчивость к ударам и краевым нагрузкам.
Типичное применение: штампы, формы, тяжелая техника.
Спеченный биметалл (JF-800, 200-Б)
Стальная основа со слоем спеченной бронзы.
Высокая усталостная прочность и удержание смазки.
Типичное применение: гидравлические насосы, шестеренные насосы.
Завернутая бронза (FB090)
Полоса проката с нанесенным смазочным слоем.
Согласованные идентификаторы в метрических размерах большого объема.
Типичное применение: стандартные втулки, направляющие.
Все три маршрута имеют одно общее требование: поставщик, который самостоятельно контролирует материалы и обработку, может предложить одинаковую отслеживаемость для каталожной детали и индивидуального чертежа, а также может подкрепить это авторитетным сторонним отчетом об испытаниях.
Часто задаваемые вопросы
Какой контроль является наиболее важным при производстве самосмазывающихся подшипников?
Проверка состава материала с помощью спектрометра является наиболее важной, поскольку отклонение сплава невозможно исправить позже. Трехстворчатый контроль – шихта, расплавленный металл перед разливкой и готовая разливка – защищает каждый последующий этап процесса.
Как метод литья влияет на работу подшипника?
Метод литья контролирует плотность и пористость микроструктуры. Центробежное литье позволяет получить плотные цилиндрические заготовки для втулок, рассчитанных на тяжелые условия эксплуатации, непрерывное литье дает однородную заготовку, а литье в металлические формы позволяет получать почти чистые формы с меньшими отходами материала.
Как удерживаются пробки с твердой смазкой?
После отливки карманы обрабатываются до контролируемого диаметра и глубины, а графитовые или составные пробки запрессовываются с натягом. Удержание проверяют путем проверки глубины посадки и испытаний на сдвиг на типичных деталях.
Может ли клиент запросить нестандартные размеры и протоколы испытаний?
Да. Производители, занимающиеся литьем и обработкой на станках с ЧПУ, могут производить изделия нестандартных размеров по чертежам клиентов и предоставлять авторитетные отчеты сторонних испытаний, охватывающие состав материала и механические свойства.
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
