


 English
 Español
-
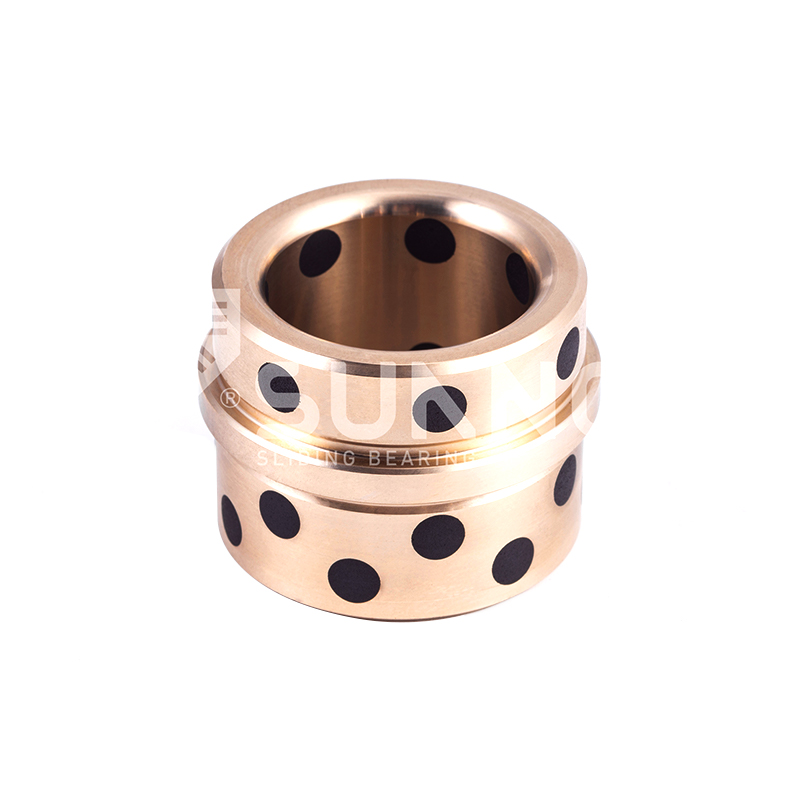 Подшипник скольжения JDB с твёрдой смазкой Бронзовая втулка с центральным фланцем с цельными графитовыми вставками Безмасляный подшипник скольжения для пресс-форм и оборудования автоматизации JEGB/JEGBK
-
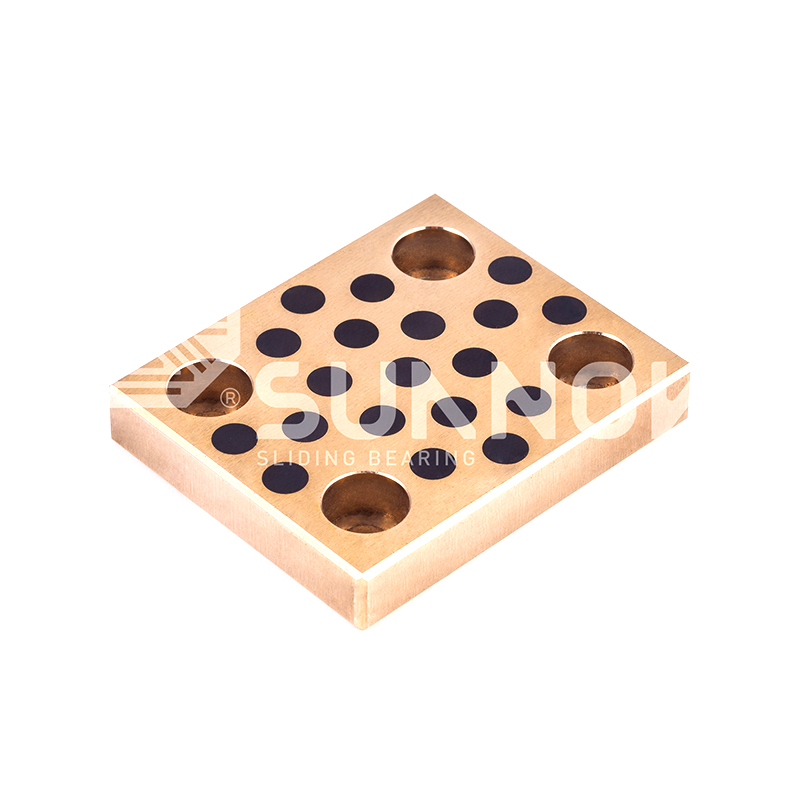 Подшипник скольжения JDB с твёрдой смазкой Износостойкий блок из безфланцевой графитовой бронзы, квадратная самосмазывающаяся бронзовая направляющая пластина JESW
-
 JDB-600 Литой бронзовый подшипник Бронзовая втулка JDB-600 с внутренними спиральными масляными канавками, втулка с масляной канавкой из оловянной бронзы
-
 Безмасляный подшипник SF-1 Граничная смазочная втулка SF-2 DX, разъемный подшипник скольжения из композитного ПОМ на стальной основе
-

-
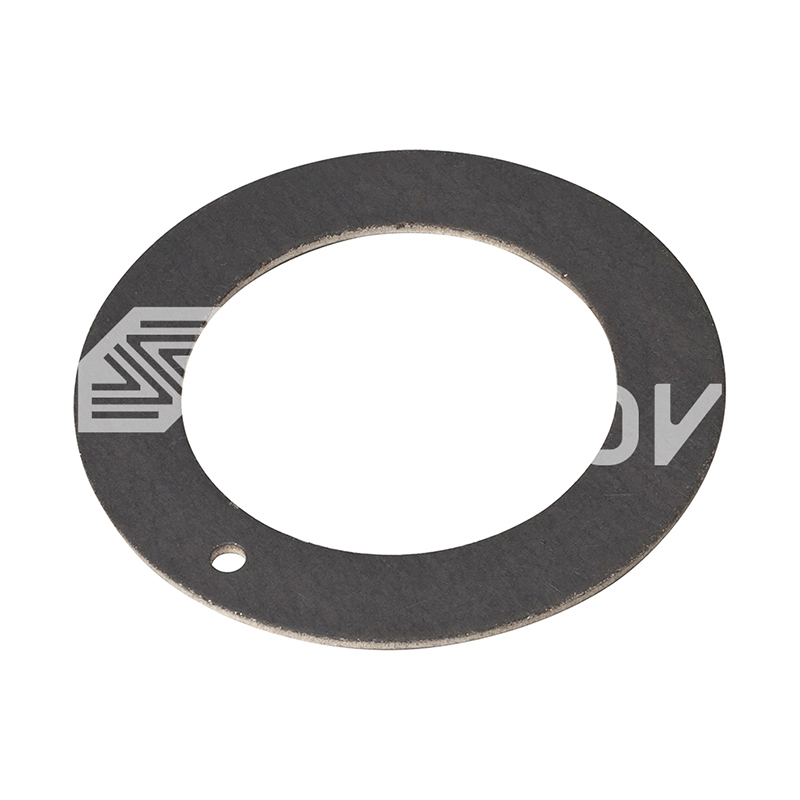 Безмасляный подшипник SF-1 Стандартная метрическая шайба SF-1 WC | Низкое трение, подшипник с высокой нагрузкой
-
 Граничный смазочный подшипник SF-2 SF-2Y Граничный смазочный подшипник-низкие трения сухой смазочные втулки для промышленного механизма
Как выбрать самосмазывающиеся подшипники для пресс-форм и литьевого оборудования
Новости отрасли-Контент
Пресс-форма для литья под давлением совершает циклические движения со скоростью 25 выстрелов в минуту, перемещая выталкивающие штифты через направляющие втулки более тысячи раз в час. На прессе усилием 550 тонн эти втулки выдерживают местное поверхностное давление от 15 до 30 МПа, работают при температуре формы от 60 до 120°C и никогда не смазываются после сборки. Выбор самосмазывающихся подшипников для пресс-форм и машин для литья под давлением начинается с признания того, что втулка должна обеспечивать собственную смазку на протяжении всего срока службы инструмента.
Самосмазывающийся подшипник — это подшипник скольжения с твердой смазкой, обычно графитом, ПТФЭ или сульфидом металла, встроенный в матрицу из медного сплава или стальной основы и спроектированный для работы без внешнего масла или смазки в течение всего срока службы.
Процесс выбора представляет собой контрольный список из пяти пунктов: нагрузка и значение PV, температура, стандарты вала и допусков, тип движения и практичность монтажа. Большинство отказов пресс-форм связано с пропущенным параметром, обычно нагрузкой.
Сначала сопоставьте нагрузку и значение PV
Первым критерием выбора является грузоподъемность и значение PV, поскольку направляющая втулка, которая не может выдержать локальное давление на поверхность, выйдет из строя, независимо от того, насколько хорошо спроектирована остальная часть формы.
Рейтинг PV — это давление в МПа, умноженное на скорость скольжения в метрах в секунду. Положения направляющих формы изменяются медленно, обычно от 0,05 до 0,3 м/с, поэтому в расчетах преобладает давление. Локальное поверхностное давление на выталкивающие штифты в высоконагруженных деталях может достигать 20–50 МПа, что значительно превышает предел простой полимерной втулки. Литой медный сплав с графитовыми пробками справляется с этой комбинацией, поскольку бронзовая матрица выдерживает нагрузку, а графит обеспечивает непрерывную смазку.
Сравните типичные пределы статической нагрузки четырех основных семейств подшипников, используемых в формах:
Типичная статическая нагрузка по сериям
JDB литая бронза 250 МПа
JF биметаллический 200 МПа
SF1 ПТФЭ бронза 140 МПа
FB090 в упаковке 120 МПа
Значения представляют собой типичную статическую нагрузку для стандартных марок; сверьтесь с отчетом об испытаниях материала для выбранного вами сплава.
Литая бронза используется по умолчанию для позиций выталкивателя и направляющих. пленочный механизм твердосмазочных подшипников JDB объясняет, почему это семейство так хорошо работает при медленном использовании пресс-форм под высоким давлением.
250 МПа статическая нагрузка, литая бронза JDB
2,5 МПа м/с Предел PV для сухого хода
300°С максимальная рабочая температура
Подтвердите температуру и химическое воздействие
Вторым параметром является температура, поскольку твердая смазка и матрица подшипника имеют определенные температурные пределы, которые определяют, какую серию безопасно указать.
Выбор смолы определяет температуру формы:
- Товарные смолы: температура формы от 40 до 80°C.
- Инженерные пластмассы: температура формы от 80 до 120°C.
- Зоны горячеканальных каналов и задвижек: седла подшипников при температуре от 150 до 200°C.
Подшипник SF1 на основе ПТФЭ сохраняет свои номинальные характеристики при постоянной температуре примерно до 250°C, а бронзовые подшипники с графитовым покрытием сохраняют смазочную пленку при температуре 300°C и выше.
При температуре выше 200°C бронза с графитом превосходит подшипники на основе ПТФЭ, поскольку графит не окисляется заметно ниже 450°C, а ПТФЭ начинает терять устойчивость к нагрузкам при температуре около 260°C.
Химическое воздействие также имеет значение. В формовочных камерах, где операторы протирают направляющие растворителем или где промывка является частью графика, закажите модели из нержавеющей стали или герметичные варианты, чтобы чистящие средства не могли смыть твердую смазку с открытых кромок.
Проверьте стандарты твердости, отделки и допусков вала.
Третьим воротам является трибологическое сопряжение, поскольку качество подшипника зависит от вала, который на него опирается, а размерный класс должен соответствовать стандарту формы, используемому в цеху.
Твердость вала выталкивающих штифтов и направляющих стоек должна составлять от 45 до 55 HRC. При твердости ниже 40 HRC твердые частицы графита, внедренные в бронзу, действуют как напильник на мягком валу. Шероховатость поверхности должна составлять Ra от 0,4 до 0,8 микрона. При более грубой обработке удаляется трансферная пленка; зеркальная отделка не дает пленке ничего скрепить. Хромированные или азотированные выталкивающие штифты являются стандартной парой для направляющих подшипников JDB в автомобильных пресс-формах.
Для автомобильной оснастки заказывайте направляющий подшипник с той же функцией посадки, что и стандарт NAAMS.
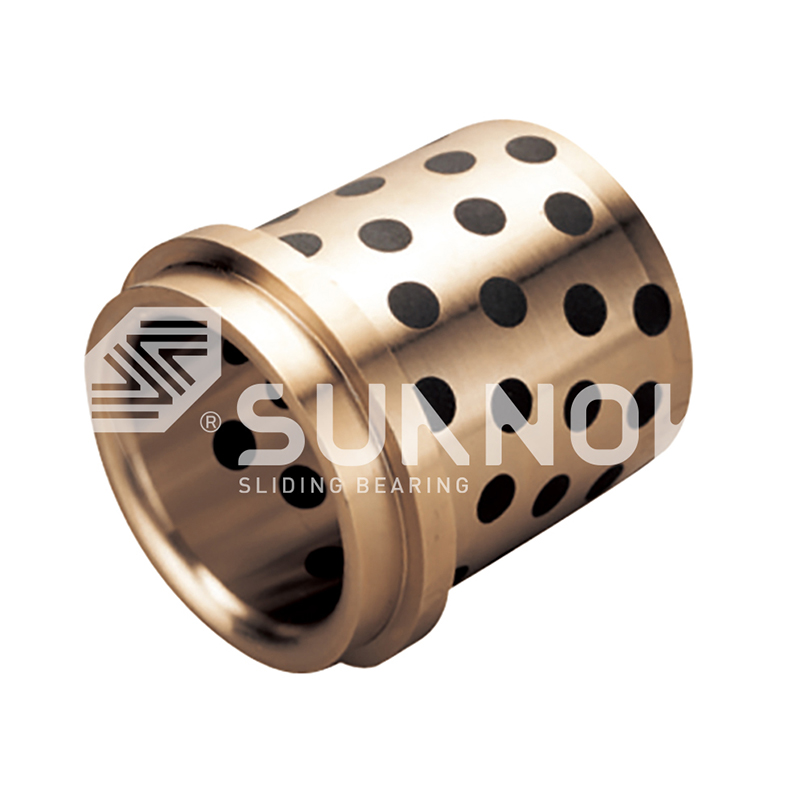 Двойная фланцевая бронзовая втулка с графитовыми заглушками и посадкой NAAMS Form-Fit Эта бронзовая втулка с двумя фланцами соответствует стандартам инструментов NAAMS и обеспечивает двунаправленное осевое расположение без дополнительного оборудования. Его графитовые заглушки обеспечивают работу без технического обслуживания при больших нагрузках, что делает их прямой заменой автомобильных направляющих штампов. Посмотреть продукт →
Для европейских машин используйте профиль DIN 9834, а версии с метрическим фланцем (JFB650, JFBB) закрывают монтаж через сквозное отверстие.
 Необслуживаемая латунная втулка с буртиком по DIN 9834 с графитовыми вставками Эта втулка с буртиком DIN 9834 обеспечивает положительное осевое расположение для европейского пресс-инструмента. Латунный корпус с графитовыми вставками работает без внешней смазки, а манжета упрощает установку — просто проверьте посадку корпуса H7 и ограничите силу нажатия. Посмотреть продукт →
| Позиция | Твердость вала | Чистота поверхности | Предпочитаемая серия |
| Направляющий штифт выталкивателя | от 50 до 55 HRС | Ra 0,4 микрона | ЙЕГБ / ЙОСГ |
| Направляющая стойка | от 45 до 50 HRС | Ра 0,6 микрон | ГБ61/ДИН 9834 |
| Изнашиваемая пластина скольжения | минимум 45HRC | Ра 0,8 микрон | JESW / JPBW |
| Гидравлический выталкиватель | от 55 до 60 HRС | Ra 0,4 микрона | СФ1Д |
Перед обработкой корпуса проверьте допуск внутреннего диаметра подшипника на соответствие фактическому диаметру пальца. Погрешность в 0,02 мм проявляется в виде заедания эжектора в течение первых 100 циклов.
Когда вы делаете заказ у компании Zhejiang Shuangnuo Bearing Technology Co., Ltd., отчет об испытаниях материала подтверждает марку сплава и механические свойства для каждой партии.
Сопоставьте серию с профилем движения
Четвертые ворота относятся к подвижному типу, поскольку ходы выталкивателей, направляющие стойки, направляющие и гидравлические выталкиватели создают очень разные комбинации давления и скорости.
Эжекторные механизмы представляют собой позиции с самой высокой нагрузкой и самой низкой скоростью в форме. В направляющих подшипниках выталкивателя JEGB и JEGBK используется литая бронза с графитовыми пробками, обработанными для соответствия узлу выталкивающей пластины.
 Бронзовая втулка центрального фланца с твердым графитом для пресс-форм и автоматизации Эта втулка с центральным фланцем, предназначенная для эжекторных механизмов и средств автоматизации, обеспечивает одноточечную осевую привязку, а графитовые вставки выдерживают высокие статические нагрузки и низкоскоростное скольжение. Подходит для положений, где поверхностное давление превышает 20 МПа без масла. Посмотреть продукт →
Литая бронза с графитовыми пробками (JDB)
Выбирайте для выталкивающих штифтов, направляющих стоек и износостойких пластин, работающих со скоростью ниже 0,3 м/с и поверхностным давлением выше 20 МПа. Высокая статическая нагрузка, высокая термостойкость, низкое трение при формировании графитовой пленки.
ПТФЭ-бронза на стали (SF1)
Выбирайте более быстрые и легкие позиции, например, штоки гидравлических выталкивателей, валы шестеренных насосов и направляющие, движущиеся со скоростью выше 0,3 м/с. Меньшее трение и более тихая работа, но проверьте предел постоянной температуры 250°C.
Эмпирическое правило: ниже 0,3 м/с при давлении выше 20 МПа – территория JDB; выше 0,3 м/с при легких нагрузках – территория SF1; тяжелые колебательные гидравлические силы требуют применения серии JF с биметаллической стальной опорой.
Подтвердите детали обработки, монтажа и обслуживания.
Пятый затвор практичен: убедитесь, что втулка может быть приварена к корпусу, установлена без повреждения кромки и проверена во время планового обслуживания пресс-формы.
Литая бронза хорошо поддается механической обработке, а это означает, что вы можете обработать отверстие до точного допуска корпуса после сварки или ремонта самого корпуса. Этот рабочий процесс обеспечивает повторяемое решение по выбору любой формы или формовочной машины:
- Определите рабочий цикл: количество ходов в минуту, длину хода и количество часов работы в год.
- Рассчитайте максимальное поверхностное давление и скорость скольжения на посадочном месте подшипника.
- Запишите самую высокую устойчивую температуру в месте расположения подшипника, а не температуру поверхности формы.
- Укажите твердость вала, качество поверхности и стандарт допуска: метрический, NAAMS или DIN.
- Выберите серию и геометрию подшипника: цилиндрический, фланцевый, с упорной шайбой или изнашиваемой пластиной.
- Перед производством подтвердите припуски на обработку и запросите отчеты об испытаниях материалов.
Эти подшипники по своей конструкции не требуют технического обслуживания, а сопряженный вал - нет. Проверяйте вал на наличие задиров или ржавчины при каждом плановом техническом обслуживании, вытирайте абразивную пыль и заменяйте втулку, когда рабочий зазор достигает первоначального предела износа. Повторное смазывание подшипника со встроенным графитом смазкой обычно является ошибкой, поскольку смазка притягивает плесень, изменяет режим трения и предотвращает образование пленки переноса графита. Отчеты сторонних испытаний, касающиеся состава материала и механических свойств, доступны по запросу.
Часто задаваемые вопросы
Какой самосмазывающийся подшипник лучше всего подходит для направляющих штифтов выталкивателя?
Направляющие выталкивателей из литой бронзы JDB, такие как JEGB, JEGBK и JOSG, являются стандартным выбором, поскольку выталкивающие штифты работают медленно, подвергаются высокому давлению и нагреваются. Графитовые пробки создают непрерывную передающую пленку, а бронзовая матрица несет нагрузку.
Какая твердость вала необходима для самосмазывающегося подшипника?
Укажите твердость от 45 до 55 HRC с шероховатостью поверхности Ra от 0,4 до 0,8 микрона. Более мягкие валы разрезаются твердыми частицами графита, а шероховатые поверхности препятствуют склеиванию переводной пленки.
Могут ли эти подшипники работать всухую?
Да. Встроенная твердая смазка представляет собой систему смазки. Подшипник образует передаточную пленку на валу в течение первых часов работы, после чего работа всухую является нормальной. Не добавляйте смазку, если поставщик не указал версию с гибридной смазкой.
Как долго служит самосмазывающийся направляющий подшипник?
При давлении 20 МПа и 0,1 м/с направляющая втулка JDB обычно отрабатывает более 10 000 часов, прежде чем зазор выйдет за пределы допуска. Поддерживайте давление, умноженное на скорость, ниже 2,5 МПа м/с и контролируйте зазор вала при плановом техническом обслуживании.
Для получения полного представления о семействах JDB, SF1, JF и FB090 сравните каталог самосмазывающихся подшипников .
Связаться с нами //
Есть вопросы? Свяжитесь с нами!
ОАО «Чжэцзянская Компания Подшипниковых Технологий Саннов» специализируется на производстве различных самосмазывающихся изделий из медного сплава.
Быстрые ссылки
Сопутствующие товары
Контакт
- Адрес: Китай, пров. Чжэцзян, уезд Цзяшань, промышленная зона Ганьяо, восточная дорога Тинъяо, д.69
- Тел: +86-15957371801
- Факс: +86-0573-84038630
- Электронная почта: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Изготовленные на заказ самосмазывающиеся подшипники из медного сплава
